

Montera köl mot skrov – steg för steg (kölmontering)
Att montera (eller återmontera) en köl är ett av de mest kritiska jobben på en segelbåt. Det handlar både om säkerhet och om att få en tät, stark och korrekt riktad köl utan spänningar. Nedan går vi igenom en beprövad metod – från demontering till tätning och ytbehandling.
1) Demontera den gamla kölen
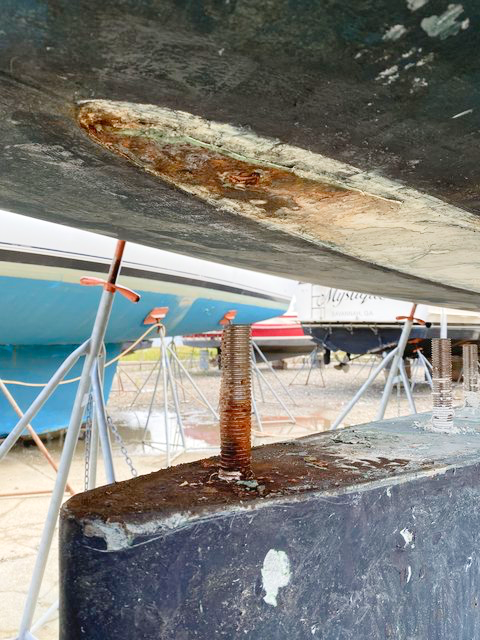
Börja med att ta bort den gamla kölen.
- Skruva av muttrarna från kölbultarna inne i båten.
- När muttrarna är av: slå in stämjärn och ekkilar (kilar av ekträ) mellan köl och skrov.
- Fortsätt metodiskt runt anläggningsytan tills kölen släpper.
Det brukar ta någon timme att få loss kölen från skrovet, beroende på hur hårt den sitter och vilket material som använts tidigare.
2) Rengör och avlägsna gammalt lim
När kölen är loss:
- Rengör anläggningsytorna på både köl och skrov från gammalt lim.
- Målet är att få fram rena ytor inför slipning och ny limfog.
3) Slipa ytorna – rätt kornstorlek på rätt material
För att limmet ska få maximal vidhäftning måste ytorna slipas korrekt:
- Gelcoat: slipa med P60
- Glasfiberlaminat: slipa med P80
- Om metall blottas (stål/aluminium):
- Aluminium: slipa med P60
- Stål: slipa med P40
- Grundmåla därefter med flera lager IJmopox ZF Primer på naken metall
IJmopox ZF Primer är viktig här – den säkrar vidhäftning och korrosionsskydd om du råkat komma ner på metall.
4) Rengör ytorna med avfettning
När slipningen är klar:
- Rengör alla ytor med Double Coat Avfettning på mikrofiberduk
Detta steg är avgörande. Slipdamm, silikon och fett förstör vidhäftning.
5) Provpassa kölen (extra viktigt vid ny köl)
Om den gamla kölen passade bra mot skrovet kan du vara trygg i att den normalt passar igen.
Men vid ny köl är provpassning helt avgörande.
Eftersom kölen är lång/djup innebär en liten avvikelse vid anläggningsytan en stor avvikelse längre ner. Exempel:
- 5 mm fel i anläggningsytan kan ge 50 mm fel vid kölens avslut (pga den långa sträckan).
Kontrollera att kölen hamnar rakt
Ett bra sätt att säkerställa att kölen inte hamnar snett är:
- Ta två måttband
- Mät från relingslisten på båda sidor
- Ner till kölens underkant
Då ser du direkt om kölen kommer bli rak eller sned.
Om den inte passar:
- slipa bort material
- eller lägg till nytt material (Variobond)
…tills kölen ligger korrekt.
6) Maskera för en kontrollerad limfog
När allt passar och ytorna är slipade + rengjorda:
- Maskera 1 cm ovan och 1 cm under skarven
- Målet är att få en 2–3 cm bred limfog när du är klar
Viktigt:
- Den undre maskeringen bör förlängas med papp eller plastfilm, t.ex. 3M Scotch Blue Maskeringsfilm, för att skydda mot spill när kölen dras fast.
7) Välj lim: flexibel epoxi (inomhus) eller polyuretanlim (utomhus)
Till en segelbåt runt 36 fot behövs ungefär:
- minst 1 st 1,5 kg-set Variobond Flex (flexibelt epoxilim)
eller - ca 6 tuber 3M 5200 (polyuretanlim)
Variobond Flex är oftast det mest ekonomiska alternativet, men är 2K, vilket betyder:
- respektera brukstiden
- blanda inte mer epoxi än du hinner applicera
Epoxi kräver dessutom härdklimat:
- minst 15 °C i minst 15 timmar
3M 5200 (1K) kan däremot användas utomhus och härdar i kyla – men:
- håll tuberna varma (t.ex. i en hink med varmvatten) så blir limmet mer följsamt att lägga ut
Tumregel:
- Epoxi inomhus
- Polyuretanlim utomhus
- Epoxi är billigare än polyuretan, både sorter är lika bra för ändamålet.
8) Montera kölen med rätt lyftmetod
Här beror metoden på hur båten står:
- Om skrovet är upphängt i en travers/truck:
du släpper ned skrovet - Om skrovet står i en vagga:
då används ofta truck eller domkraft för att lyfta kölen upp mot skrovet
Applicera rikligt med lim i anläggningsytan innan sammanfogning.
9) Dra fast kölbultarna (utan att skära gängor)
När kölen är på plats:
- Dra fast muttrarna inne i båten lagom först
För att undvika att muttrarna skär:
- smörj bultar och muttrar med kopparpasta för smidig gänggång
10) Dra maskeringen direkt (innan limmet härdar)
Gå ut så snart som möjligt efter åtdragning och:
- dra bort maskeringstejpen innan limmet härdar
- efterdra muttrarna hårt
Detta ger skarpa kanter och sparar mycket efterarbete.
11) Spackla skarven och bygg tätskikt
Om du inte redan spacklat skarven:
- spackla ut skarven på utsidan (vid behov) emedan limmet är bearbetningsbart
Därefter:
- måla flera lager epoxifärg, t.ex. IJmopox HB Coating, för att stänga in limmet i ett tätskikt
Avsluta med:
- bottenfärg (antifouling) om du använder sådan
👉 För övergripande metodik om materialval, elastiska lim och marinfogning, se också Marina fogmassor och lim – polyuretan, MS-polymer och nåtmassa för båtbruk. Artikeln guidar dig rätt mellan olika typer av marin fog och lim – och vill du se alla produkter samlade kan du även gå till Fogmassa – metod för tätning och flexibel sammanfogning.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Linoljefärg – komplett guide för ny- och underhållsmålning
Linoljefärg är en traditionell färgtyp med mycket lång historik och dokumenterat god hållbarhet. Till skillnad från moderna, industriellt anpassade färger kan linoljefärg anpassas efter både underlag, användningsområde och önskat slutresultat, vilket ger större kontroll över både funktion och livslängd.
Hos oss på De IJssel Coatings arbetar vi främst med avancerade 2-komponentsystem, men för klassiskt byggnadsmåleri, snickerier och kulturhistoriska objekt erbjuder vi även linoljefärg från Wibo Färg, tillverkad enligt beprövade metoder.

Vad är linoljefärg?
Linoljefärg är uppbyggd kring ett enkelt men effektivt system där linoljan står för både bindemedel och inträngning i underlaget.
Den består huvudsakligen av:
- kokt linolja av hög kvalitet
- pigment
- naturliga tillsatser, beroende på användningsområde
Till skillnad från många moderna färgtyper späds linoljefärg normalt inte med lösningsmedel. Det innebär att färgen har mycket hög torrhalt – nästan allt som appliceras blir kvar som skyddande färgfilm.
Praktiskt innebär detta:
- mycket liten avdunstning
- effektiv användning av materialet
- god skyddande effekt trots låg åtgång
Varför välja linoljefärg?
Linoljefärg har flera egenskaper som gör den särskilt lämpad för trä och mineraliska underlag.
Några tydliga fördelar är:
- mycket god inträngning i underlaget
- elastisk färgfilm som följer materialets rörelser
- hög torrhalt och effektiv täckning
- enkel och skonsam underhållsmålning
- inga slutna eller “låsta” färgsystem
En viktig skillnad mot många så kallade underhållsfria färger är att linoljefärg alltid kan bättras och målas om, förutsatt att grundarbetet är korrekt utfört.
Är linoljefärg svår att måla?
Nej – linoljefärg upplevs av många som förvånansvärt lätt att arbeta med, särskilt jämfört med moderna snabbtorkande färgtyper.
Om färgen har rätt fetthalt och inte görs för mager är den:
- smidig att stryka ut
- lätt att kontrollera i penseln
- förlåtande vid applicering
Till skillnad från många moderna färger som snabbt “hugger” i underlaget, ger linoljefärg längre öppentid, vilket gör det enklare att arbeta färgen jämnt och korrigera penseldrag innan ytan sätter sig.
Det som däremot är avgörande är hur färgen appliceras. Linoljefärg ska alltid läggas i tunna skikt. För tjocka lager kan leda till skinntork, där ytan torkar snabbare än färgen under.
Viktigt att tänka på vid målning
- applicera färgen tunt och sträck ut den ordentligt
- använd pensel med naturborst som hjälper till att fördela färgen
- grundfärgen appliceras endast till pormättnad (övermätta inte)
- efterföljande lager ska strykas betydligt tunnare
Normal sträckförmåga ligger runt 10–12 m² per liter och skikt.
Att lägga färgen ännu tunnare kan fungera, men kräver då fler lager för att uppnå tillräcklig skyddande färgfilm och rimlig livslängd.
Torkar linoljefärg långsamt?
Linoljefärg torkar genom en oxidationsprocess där oljan reagerar med syre i luften och gradvis genomhärdar.
Detta skiljer sig från färger där torken främst sker genom avdunstning av vatten eller lösningsmedel.
I praktiken innebär det:
- längre genomhärdning
- mer elastisk och tålig färgfilm
- mindre risk för sprödhet och spjälkning
Med korrekt kokt linolja av god kvalitet är linoljefärg ofta övermålningsbar inom cirka ett dygn, förutsatt att temperatur och luftfuktighet är rimliga.
Den något längre torktiden kräver framförhållning – men påverkar sällan den totala arbetstiden nämnvärt.
Hur länge håller linoljefärg?
Det går inte att ange en exakt livslängd för en linoljefärgsmålning. Resultatet påverkas av flera samverkande faktorer såsom:
- väderstreck och klimat
- underlagets kvalitet
- kulörval
- utförande
- löpande underhåll
Vid nymålning där arbetet utförs korrekt kan man dock räkna med ungefär:
- 8–15 år på syd- och västfasader
- 15–20 år på nord- och östfasader
Regelbundet underhåll och punktreparationer har stor betydelse för den faktiska livslängden.
Hur ofta behöver man måla om?
Utomhus bryts linoljefärg långsamt ned av väder och vind. Ytan eroderar successivt och fungerar då som ett offerskiktsom skyddar underlaget.
Detta innebär att:
- ytan kan krita lätt
- smuts spolas bort tillsammans med ytlagret
- underlaget hålls torrare och renare
Normalt underhåll består av:
- avspolning eller mild tvätt någon gång per år
- fläckbättring vid behov
- ommålning sker oftast etappvis, inte på hela fasaden samtidigt
Nymålning utomhus
Snickerier, fönsterbågar och dörrar
- Grundfärg för hyvlat virke – ca 0,2 l/m²
- Slipstrykningsfärg, 2 lager – totalt ca 0,2 l/m²
- Snickerifärg blank – ca 0,1 l/m²
Hyvlad panel (furu eller gran)
- Grundfärg för hyvlat virke – ca 0,2 l/m²
- Mellanfärg, 2 lager – totalt ca 0,2 l/m²
- Blank finish: Färdigfärg – ca 0,1 l/m²
- Matt finish: Väderö – ca 0,2 l/m²
Finsågad granpanel
- Samma uppbyggnad som hyvlad panel
- Grundfärg anpassad för sågat virke
Puts, betong, tegel och sten
- Jupex 505 Betongolja – ca 0,2 l/m²
- Mellanfärg, 2 lager – totalt ca 0,2 l/m²
- Blank: Färdigfärg – ca 0,1 l/m²
- Matt: Väderö – ca 0,2 l/m²
Metall
- Metallprimer – ca 0,1 l/m²
- Vid behov: Pansarfärg – ca 0,1 l/m²
- Rostskyddsfärg, 2 lager – totalt ca 0,2 l/m²
Nymålning inomhus
Snickerier
- Snickerigrund – ca 0,2 l/m²
- Linoljespackel vid behov
- Slipstrykningsfärg, 2 lager – totalt ca 0,2 l/m²
Slutfinish väljs efter önskat utseende:
- Halvblank snickerifärg – ca 0,1 l/m²
- Blank snickerifärg – ca 0,1 l/m²
- Helmatt: Emulsionsfärg – totalt ca 0,3 l/m²
Golv
- Jupex 45 – ca 0,2 l/m²
- Kvistar schellackeras, hål spacklas
- Golvfärg, 2 lager – totalt ca 0,2 l/m²
Underhållsmålning utomhus
Förberedelser
- tvätta ytan med pH-neutralt rengöringsmedel
- skrapa endast till fast underlag
- slipa kanter på kvarvarande färg
- måla aldrig på fuktigt trä
- undvik målning vid hög luftfuktighet
Tidigare målad med alkydoljefärg
- Mellanfärg – ca 0,1 l/m²
- Färdigfärg – ca 0,1 l/m²
Tidigare målad med linoljefärg
- Mellanfärg, 2 lager – totalt ca 0,2 l/m²
- Färdigfärg – ca 0,1 l/m²
Verktyg och säkerhet
- Använd endast penslar med naturborst
- Emulsionsfärg appliceras med filtroller, eller Titex
- Penslar kan förvaras i vatten med lite diskmedel mellan strykningarna
- Trasor och papper ska alltid vattendränkas före kassering på grund av brandrisk
👉 Se hela sortimentet av Wibo linoljefärg här
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Renovering av osmosis i glasfiberbåtar – vinylester eller epoxi
Renovering av osmosis i glasfiberbåtar blir aktuell när fukt har trängt in i laminatet och orsakat skador under vattenlinjen som inte längre kan åtgärdas med enklare behandlingar.
Glasfiberbåtar är uppbyggda av laminat där plast och glasfiber tillsammans bildar en stark och lätt konstruktion. Med tiden kan fukt tränga in i materialet, vilket i vissa fall leder till skador som kallas osmosis. Osmosis syns ofta som blåsor under vattenlinjen och kan orsaka både lukt, missfärgning och försämrad hållfasthet i laminatet.
När osmosis upptäcks tidigt kan enklare åtgärder räcka, men vid mer omfattande skador krävs en genomgripande renovering där botten byggs upp på nytt. Denna artikel är skriven för dig som vill förstå hur en sådan renovering går till i praktiken, vilka steg som ingår och hur man väljer rätt material och metod för ett långsiktigt hållbart resultat.
Renovering av osmosis i glasfiberbåtar – vinylester eller epoxi
Osmosis i glasfiberbåtar uppstår när fukt tränger in i laminatet och orsakar kemiska reaktioner som bryter ner materialet inifrån. När skadan blivit omfattande räcker det inte med ytbehandling eller barriärmålning – gelcoat och ibland även delar av laminatet måste avlägsnas och ett helt nytt system byggas upp. Denna guide beskriver hur en fullständig osmosrenovering genomförs och vilka tekniska alternativ som finns, med fokus på renovering med vinylester eller epoxi.
När krävs renovering av osmosis?
En full osmosrenovering är aktuell när:
- blåsor återkommer trots tidigare behandling
- gelcoat är kraftigt nedbruten eller sprucken
- laminatet uppvisar förhöjd fukthalt eller kemisk lukt
- pH-värdet i laminatet är kraftigt förhöjt
I dessa fall är det nödvändigt att avlägsna all skadad gelcoat och i vissa fall även angripna laminatskikt för att kunna bygga upp ett nytt, stabilt system från grunden.
Renovering av osmosis – steg 1: avlägsna bottenfärg
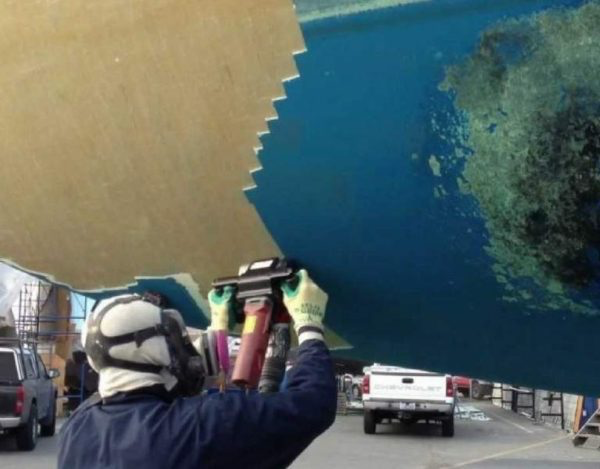
Innan gelcoat och laminat kan bedömas måste all bottenfärg under vattenlinjen avlägsnas helt. Detta kan göras på två sätt:
- Kemisk borttagning med färgborttagningsmedel, exempelvis Paint Out Gel, i kombination med vanlig färgskrapa.
- Mekanisk torrskrapning med Pro Scraper kopplad till dammsugare för kontrollerad och dammfri arbetsmiljö.
Syftet är att frilägga gelcoatytan så att eventuell osmosis, blåsbildning och laminatskador blir fullt synliga inför vidare åtgärder.
Steg 2 – Avlägsna skadad gelcoat
När bottenfärgen är borttagen avlägsnas all skadad gelcoat under vattenlinjen. Detta görs normalt genom gelcoathyvling (peeling, det finns en speciell hyvel för detta kallad Gelplane), blästring eller annan kontrollerad mekanisk bearbetning. Målet är att frilägga ett homogent och bedömningsbart laminat utan instängda skador.
Steg 3 – Tvätt, neutralisering och torkning
Efter att gelcoaten avlägsnats måste laminatet tvättas upprepade gånger för att avlägsna vattenlösliga syror och nedbrytningsprodukter som bildats vid osmosis. Därefter följer en torkperiod där laminatet tillåts nå en stabil och låg fukthalt.
Torktiden varierar kraftigt beroende på temperatur, luftfuktighet och skadans omfattning och kan sträcka sig från flera veckor till månader. Fukthalten kontrolleras löpande med fuktmätare, och arbetet får inte fortsätta förrän laminatet är tillräckligt torrt och kemiskt neutralt.
Steg 4 – Återuppbyggnad av konstruktionen
När laminatet är torrt och kemiskt stabilt påbörjas återuppbyggnaden. Här finns två huvudsakliga tekniska vägar: vinylester eller epoxi.
Alternativ A – Renovering av osmosis med vinylester
- Kontrollera surheten (pH) i laminatet med lackmuspapper. Surheten ska vara neutral (pH ≈ 7). Upprepa sköljningen om ytan reagerar surt.
- Kontrollera fukthalten med Skipper Plus®. Låt ytan torka ytterligare om fukthalten är för hög, vid behov med HotVac®.
- Alltid efter slipning och före applicering av ny produkt ska ytan avtorkas med Double Coat Avfettning på en 3M 2012 Mikrofiber.
- Applicera två lager Poltix Resin M-EB. I varje lager appliceras Poltix Glasfiber 125 g/m². Förhindra luftinstängningar genom att driva ut luftfickor med aluminiumlamineringsroller under lamineringsprocessen.
- Spackla vid behov med Variopox Filler eller Variopox Finishing Filler.
- Applicera 3–4 lager IJmopox HB Coating till en total torrfilmtjocklek på minst 375 µm (minsta förbrukning ca 0,5 l/m²). Slipa mellan lagren om fönstret för kemisk vidhäftning är stängt.
- Måla med valfri bottenfärg (antifouling). Följ exakta övermålningstider enligt produktbladet för HB-systemet.
Se hur du beräknar åtgång av lamineringsharts och glasfiber per m² i vår guide.
Alternativ B – Renovering av osmosis med epoxi
- Kontrollera surheten (pH) i laminatet med lackmuspapper. Surheten ska vara neutral (pH ≈ 7). Upprepa sköljningen vid surt utslag.
- Kontrollera fukthalten med Skipper Plus®. Låt ytan torka ytterligare om fukthalten är för hög, exempelvis med HotVac®.
- Alltid efter slipning och före applicering av ny produkt ska ytan avtorkas med Double Coat Avfettning på en 3M 2012 Mikrofiber.
- Pensla 1 lager Variopox Injektion direkt på naket laminat för bästa porfyllnad. Laminatet är sugande – applicera flera gånger i samma session tills ytan är helt blank utan matta partier.
- Slipa efter härdning med P40–P120 vid minst 15 °C i 24–48 timmar. Val av kornstorlek anpassas efter ytans behov.
- Applicera 1 lager IJmopox HB Coating för att skapa ett jämnt färglager. Slipa efter härdning med P120.
- Identifiera ojämnheter och spackla med Variopox Filler eller Variopox Finishing Filler. Slipa efter härdning med cirka P120.
- Applicera ytterligare 4–5 lager IJmopox HB Coating till en total epoxitjocklek på cirka 500 µm. Rekommenderad total färgåtgång är 0,7 l/m² (steg 6 och 8 tillsammans).
- Måla med valfri bottenfärg (antifouling) enligt övermålningstider i HB-produktbladet.
Spackel vid osmosrenovering
Val av spackel är kritiskt vid osmosrenovering. Porösa eller felaktiga spackel kan orsaka ny fuktinträngning och återkommande skador.
- Epoxispackel används på exteriöra ytor och vid ytutjämning före barriärsystem.
Polyesterspackel ska endast användas i torra, interna konstruktioner och aldrig i vattenexponerade zoner. Vinylesterspackel kan användas men det finns ingen fördel att använda det i detta sammanhang.
Uppbyggnad av ny barriär
Efter laminering och spackling ska ett nytt tätskikt byggas upp med IJmopox HB Coating, en lösningsmedelsbaserad high-build epoxiprimer, avsedd som barriär och osmos-förebyggande.
För korrekt barriär krävs:
- total färgåtgång cirka 0,7 l/m²
- applicering i flera lager enligt systemets arbetsgång
- uppnådd total torrfilmtjocklek enligt produktblad
HB-systemet utgör den slutliga fukt- och kemikaliebarriären innan bottenfärg appliceras.
Vanliga fel vid osmosrenovering
- för hög fukthalt i laminatet vid återuppbyggnad
- otillräcklig tvätt och neutralisering
- fel systemval i förhållande till skadans omfattning
- för korta tork- och härdtider
Noggrannhet och tålamod är avgörande för ett långsiktigt resultat.
Relaterade material och system
Vid osmosrenovering används flera olika materialtyper som tillsammans bygger upp ett komplett och långsiktigt hållbart system. Beroende på vald metod används vinylester för strukturell uppbyggnad och laminering, samt epoxiprodukter för porfyllnad, spackling och uppbyggnad av slutlig fuktbarriär.
I våra produktkategorier hittar du samtliga system som används i arbetsgångarna som beskrivs i denna guide:
– Vinylester för formtillverkning och marina konstruktioner – vinylesterharts, gelcoat och spackel för laminering, förstärkning och osmosrelaterade applikationer.
Epoxiprodukter används i flera steg vid osmosrenovering och är därför uppdelade i olika kategorier beroende på funktion i systemet.
– 2K epoxigrundfärg – epoxisystem för porfyllnad och mättnad av naket laminat.
– 2K epoxispackel – spackel för reparation, uppbyggnad och ytutjämning före barriärsystem.
– Epoxifärg / barriärsystem – high-build epoxiprimer för uppbyggnad av tät och långsiktig osmosbarriär.
Sammanfattning
En korrekt utförd osmosrenovering kan ge en glasfiberbåt mycket lång återstående livslängd. Både vinylester och epoxi är tekniskt lämpliga material, men används på olika sätt beroende på skadans art och omfattning. Rätt metodval, korrekt förarbete och konsekvent systemtänk är avgörande för ett lyckat resultat.
För teknisk fördjupning kring arbetsmetoder och systemuppbyggnad, se vår tekniska dokumentation om glasfiberproduktion och formtillverkning.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Polyester i glasfiberprodukter – material, metoder och användningsområden
Polyester är ett av de vanligaste materialen inom glasfiberarbeten och används i många typer av plastprodukter, från båtar och formar till industriella detaljer och komponenter. Materialet kombineras med glasfiber och olika tillsatser för att skapa hållfasta och formbara konstruktioner som lämpar sig för både enstaka projekt och serieproduktion. I denna guide får du en grundläggande introduktion till polyester i glasfiberprodukter, hur materialet fungerar och vilka metoder som normalt används inom plastning och komposittillverkning.
Vad är polyester inom glasfiberproduktion?
Polyester är ett av de mest använda bindemedlen inom tillverkning av glasfiberförstärkta plastprodukter. I glasfiberkonstruktioner används polyester som harts i kombination med glasfiberförstärkning och olika additiv för att skapa starka, formbara och kostnadseffektiva kompositmaterial. Systemet lämpar sig väl för både manuell tillverkning och serieproduktion av komponenter till båt, industri, fordon och formverktyg.
Polyester används ofta där kravbilden omfattar god formbarhet, rimlig kemikaliebeständighet och möjlighet till rationell produktion i större volymer.
Polyesterharts – funktion och egenskaper
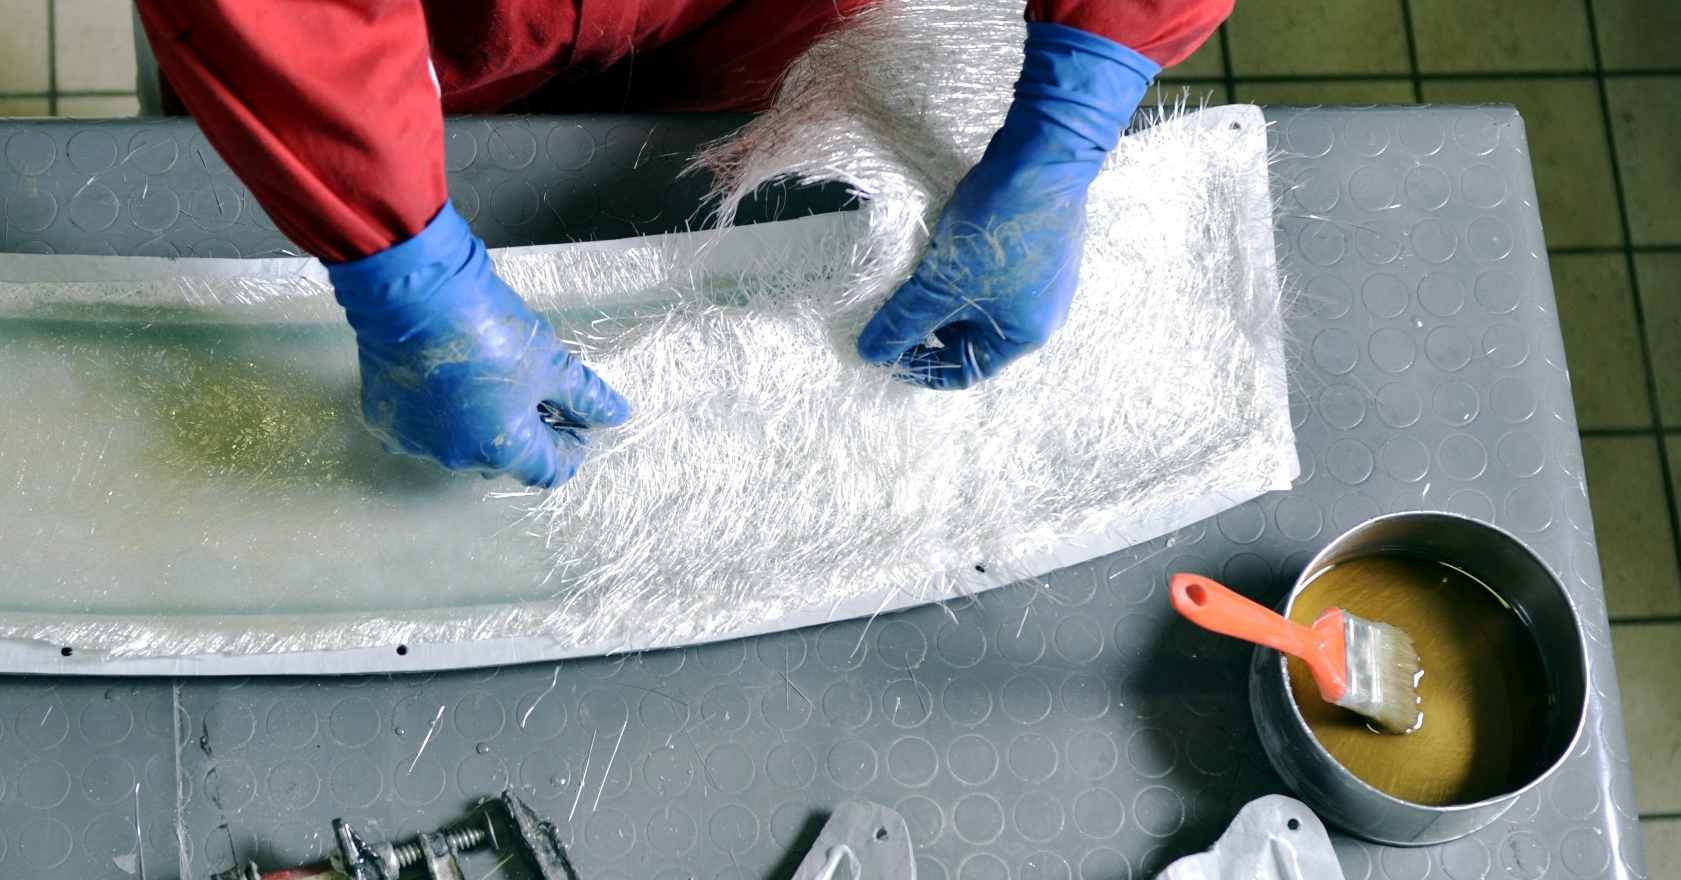
Polyesterharts fungerar som den bindande matrisen i ett glasfiberlaminat. Hartsen impregnerar glasfiberförstärkningen och härdar till en fast struktur som håller samman laminatet. Resultatet blir ett kompositmaterial där glasfibern bidrar med draghållfasthet och styvhet, medan polyestern fördelar laster och skyddar fibrerna.
Jämfört med epoxi är polyester enklare att bearbeta, har kortare härdtider och lägre materialkostnad, vilket gör den särskilt lämplig för större konstruktioner och serieproduktion. Samtidigt har polyester vissa begränsningar vad gäller vidhäftning, kemikalieresistens och långtidsegenskaper i extremt krävande miljöer.
Glasfiberförstärkning – väv och matta
I polyesterlaminat används huvudsakligen två typer av glasfiberförstärkning:
Glasfiberväv består av kontinuerliga fibrer vävda i strukturer som ger hög styrka i definierade riktningar. Den används där mekaniska egenskaper och ytkvalitet är viktiga, exempelvis i båtbygge och formverktyg.
Glasfibermatta (chopped strand mat) består av korta fibrer som är slumpmässigt orienterade. Den är lätt att forma och används ofta för att bygga tjocklek, skapa god vidhäftning mot gelcoat eller som utfyllnad i mindre strukturellt krävande delar.
I praktiken kombineras ofta väv och matta i samma konstruktion för att balansera styrka, formbarhet och produktionsekonomi.
Se hur du beräknar åtgång av lamineringsharts och glasfiber per m² i vår guide.
Laminering med polyester
Laminering innebär att glasfiberförstärkning impregneras med polyesterharts och byggs upp i lager till önskad tjocklek och styrka. Metoden används för att tillverka allt från båtskrov och formar till industriella kapslingar och detaljer.
Polyesterlaminering lämpar sig väl för handuppläggning, spray-up och enklare vakuumtekniker. Metoden är flexibel men ställer krav på korrekt materialval, god kontroll på härdning och noggrant underarbete för att uppnå stabila och hållbara konstruktioner.
Pluggar, formar och serieproduktion
Vid serieproduktion av polyesterprodukter används en etablerad process där en plugg (modell) först tillverkas. Pluggen ligger till grund för en form, som sedan används för att producera färdiga komponenter.
Pluggar kan tillverkas genom manuell modellering, CNC-bearbetning, 3D-print eller kombinationer av dessa metoder. Noggrann ytfinish, dimensionsstabilitet och korrekt materialval i pluggfasen är avgörande för kvaliteten på både form och slutprodukt.
Gelcoat och topcoat – roller i polyesterprodukter
Gelcoat används som ytmaterial i formar för att ge den färdiga produkten en slät, skyddande och estetiskt tilltalande yta. Den appliceras som första lager i formen innan laminering påbörjas.
Topcoat används i stället som ett efterföljande ytskikt på exponerade eller dolda ytor, ofta på baksidan av ett laminat. Skillnaden mellan gelcoat och topcoat är främst funktionell och beror på tillsats av paraffin som gör att topcoat kan härda i kontakt med luft.
När laminatet är färdiguppbyggt avslutas arbetet med ett ytskikt av gelcoat.
👉 Läs mer i vår guide: Gelcoat och topcoat – reparation, applicering och skillnad
De IJssel Coatings erbjuder även specialgelcoat och topcoat för olika typer av glasfiber- och kompositproduktion, inklusive system för pooler, sanitary-applikationer, industriella miljöer, metallicfinish och transparenta ytor.
Läs mer om våra olika gelcoat- och topcoat-system här.
Olika kvaliteter av gelcoat
Gelcoat finns i flera kvaliteter beroende på krav på hållbarhet och miljö:
- Ortho-gelcoat för enklare applikationer
- ISO-gelcoat med förbättrad kemikalieresistens
- ISO/NPG-gelcoat med hög UV- och väderbeständighet, vanligt i marin miljö
- Fire-retardant gelcoat för brandskydd
- Food-grade gelcoat för livsmedelsrelaterade applikationer
- Anti-slip gelcoat för halkskyddade ytor
Val av gelcoat påverkar både livslängd, estetik och funktion hos den färdiga produkten.
Polyester limpasta och spackel – sammanfogning och formbyggnad
Utöver laminering används polyesterbaserade limpastor och spackel för sammanfogning, uppbyggnad och ytjustering.
Polyester limpasta
Polyester limpasta används för strukturell sammanfogning, hörnuppbyggnad och förstärkning i polyesterkonstruktioner. Dessa produkter är ofta tixotropa och kan appliceras i tjocka skikt utan att rinna. Exempel på polyesterbaserade limpastor är Balsaplast, IJmobond VV, IJmobond T, IJmoplast och IJmobond LG, som används i olika sammanhang beroende på krav på styrka, flexibilitet och bearbetbarhet.
Polyesterspackel
Polyesterspackel används för ytutjämning, formjustering och kosmetiska reparationer. Spackeltyperna varierar i densitet och appliceringsmetod, från handspackel till sprutspackel. Exempel på sådana system är IJmofix, Poltix Glasfiberspackel, Poltix Sprutspackel och Poltix Lättspackel. Rätt spackelval är avgörande för slutfinish och efterföljande ytbehandling.
För produkter och system som används för strukturell sammanfogning och uppbyggnad, se hela sortimentet inom polyester för plastning och formarbete.
9. När är polyester rätt – och när är det fel material?
Polyester är ett bra val när:
- större volymer ska produceras
- kostnadseffektivitet är viktig
- formbarhet och bearbetningshastighet prioriteras
Polyester är mindre lämpligt när:
- maximal vidhäftning krävs
- extrema kemikalie- eller temperaturkrav föreligger
- mycket tunna eller högpresterande laminat behövs
I sådana fall kan epoxi eller andra kompositsystem vara bättre alternativ.
Fördjupning och vidare läsning
För en mer detaljerad genomgång av tillverkningskedjan från modell till färdig komponent rekommenderas vår tekniska guide om plugg-, form- och produktframställning:
Plugg – Form – Produkt (PDF)
För en bredare introduktion till kompositmaterial, användningsområden och materialval finns även vår översiktliga broschyr:
Kompositmaterial – material och applikationer (PDF)
10. Vanliga frågor om polyester och glasfiber
Vad är skillnaden mellan polyester och epoxi?
Polyester är enklare och mer kostnadseffektiv, medan epoxi ger högre styrka och bättre vidhäftning.
Är polyester lämpligt för marina applikationer?
Ja, polyester används i stor omfattning inom båtindustrin, särskilt i kombination med rätt gelcoat.
Hur länge håller ett polyesterlaminat?
Med korrekt materialval och utförande kan ett polyesterlaminat hålla i flera decennier.
Kan man reparera polyester med polyester?
Ja, polyesterlaminat repareras vanligtvis med kompatibla polyesterbaserade system.
När bör man inte använda polyester?
När högsta möjliga prestanda eller extrem miljötålighet krävs bör andra system övervägas.
När är vinylesterspackel bättre än polyesterbaserat spackel?
Vinylesterspackel är att föredra på ytor som utsätts för varmvatten och applikationer med höga temperaturer. I övriga fall är polyesterbaserade spackel fullt tillräckliga och används som standard vid formbygge, plastning och ytjustering.
När är epoxispackel bättre än polyesterbaserad limpasta eller spackel?
Epoxispackel är att föredra för exteriöra ytor på befintliga produkter, exempelvis vid spackling av utsidan på en båt eller en bil. Epoxispackel har högre vidhäftning, bättre långtidshållfasthet och bibehåller sina mekaniska egenskaper över tid. Polyesterbaserade spackel kan med tiden bli mjukare, krympa eller spricka vid exponering för väder, temperaturväxlingar och rörelser.
Polyesterbaserade spackel och limpastor lämpar sig däremot väl för plugg- och formtillverkning samt för interiöra förstärkningar, exempelvis vid uppbyggnad av skott, spant och strukturella detaljer där materialet inte exponeras för yttre miljöpåverkan.
Sammanfattning
Polyester är ett mångsidigt material som används i kombination med glasfiber för att skapa starka, formbara och kostnadseffektiva kompositprodukter inom båtbygge, formtillverkning och industri. Genom rätt val av harts, förstärkning och efterbehandling kan polyesterprodukter anpassas efter applikationens belastningar och miljöer.
För att utforska produkter för plastning, spackling och sammanfogning i polyesterbaserade system, se hela vårt sortiment i kategorin Polyester & plastning.
Instruktionsvideo: Arbeta med polyesterharts
I denna video visas grundläggande principer för arbete med polyesterharts vid plastning och laminering av glasfiber. Du får en översikt av materialets egenskaper, blandning och applicering samt viktiga moment att ta hänsyn till för ett korrekt och hållbart resultat.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Blåsor i gelcoat eller 2K-färg på friborden – orsaker och åtgärder
Ser du blåsor i gelcoat (bubblor) eller i 2-komponents polyuretanfärg på båtens sidor? Då handlar det nästan alltid om fuktbelastning, fel underarbete eller ett underlag som inte är kompatibelt med färgsystemet. Den här artikeln handlar om blåsor på friborden – alltså ytorna ovanför bottenfärgen och normalt ovanför vattenlinjen – inte om klassisk botten-osmos.
Blåsor på friborden är inte bra. Förutom att det ser tråkigt ut är det ofta ett tidigt tecken på att färgfilmen tappar vidhäftning, eller att det finns spackel/lagningar under som med tiden suger fukt eller påverkas av lösningsmedel. Ju tidigare du tar reda på orsaken, desto mindre behöver du riva upp.

Var på båten uppstår problemet?
När folk säger “blåsor i gelcoat” kan de mena lite olika saker. I den här guiden menar vi:
Ovan vattenlinjen: en vattenlinje är den gräns där botten slutar (bottenfärgen) och där friborden börjar, och en vattenlinje måste ligga minst 5-10 cm ovan vattenytan. Ovan vattenlinjen ska blåsor normalt inte uppstå eftersom friborden har god marginal till vattnet – om det ändå bubblar tyder det ofta på underlagsproblem eller fel i färgsystemet.
Fribord: skrovsidorna ovanför bottenfärgen
Ytskiktet: gelcoat och/eller 2K-topcoat (2K polyuretan)
Varför uppstår blåsor i gelcoat eller blåsor i färgen på friborden?
Det finns fyra huvudorsaker som står för majoriteten av fallen. I praktiken kan flera av dem samverka.
1) Vattenlinjen ligger för lågt (blåsor i 2K-färg i stänkzonen)
En förbisedd men vanlig orsak är att vattenlinjen är målad för lågt, så att 2K-polyuretanfärgen hamnar i en zon som i verkligheten blir konstant fuktbelastad. En korrekt vattenlinje bör normalt ligga minst cirka 5 cm ovan faktisk vattenyta, gärna 10 cm, och vara parallell med vattenytan.
När ytan utsätts för återkommande fukt, smutsfilm och temperaturväxlingar kan en hård färgfilm börja få blåsor och på sikt släppa. En lagom hög vattenlinje gör dessutom att smuts hamnar på botten istället för friborden – och båten ser ofta piggare ut i vattnet.
Läs mer: Vad är en vattenlinje? – Guide till båtens alla ytor och rätt färg för varje del
2) Underlaget innehåller polyesterbaserat spackel (plugg eller gamla reparationer)
I många fall kommer blåsorna inte från topcoaten i sig, utan från underlaget. Äldre arbetssätt – eller reparationer där man använt polyesterbaserade spackel/produkter – kan ge ett underlag som över tid blir mjukt, suger fukt och påverkas av lösningsmedel från färg. Då kan gelcoat eller 2K-färg börja bubbla, särskilt i spacklade fält.
Ett klassiskt scenario är att båten (eller en del av skrovet) har koppling till en plugg – den “master” som användes för att skapa formen (mould). Pluggar byggdes ofta i polyester och formades med stora mängder polyesterspackel eftersom det är billigt och lättslipat. Men polyesterspackel är inte lika beständigt över tid som epoxi.
Viktigt: Om problemet sitter i spacklet/underlaget räcker det sällan att “slipa lite och måla om”. Då måste du göra en åtgärd som faktiskt tar bort den svaga länken i systemet.
3) Gelcoat/ytan har reparerats med fel material
Det är ovanligt, men det händer att gelcoaten från början varit av svagare kvalitet och behövt slipas bort eller lagas efter ett antal år. Om man då har använt polyesterbaserade produkter vid reparationen (istället för epoxi) kan man få samma effekt som i punkt 2: ett underlag som tar upp fukt eller reagerar med lösningsmedel och som till slut ger blåsor i ytskiktet.
4) Fel i underarbete eller handhavande av 2K-system
Blåsor kan också bero på rena processfel, till exempel:
- undermålig slipning och rengöring (damm, vax, fett, silikon, salt),
- fel blandningsförhållande i 2K,
- fuktig/kall målningsmiljö (kondensrisk),
- 2K målas på 1K,
- spädning med fel typ av förtunning eller för mycket förtunning.
2K-polyuretan är ett mycket hållbart system när det byggs rätt – men det kräver att varje steg (rengöring, slipning, blandning, miljö och kompatibilitet) sitter.
Snabb diagnos: vad tyder blåsorna på?
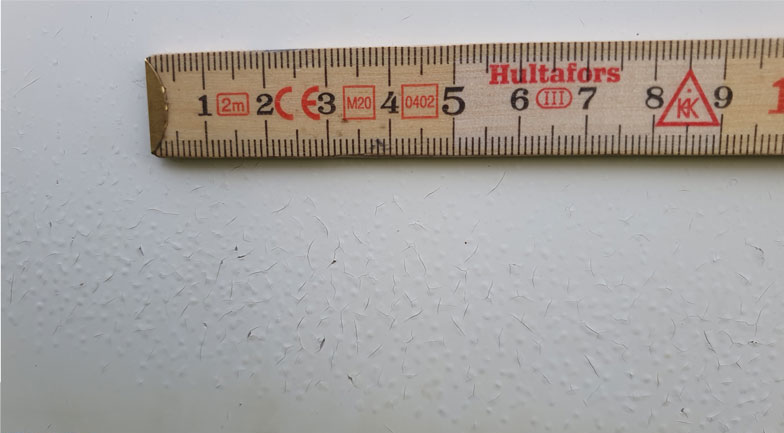
- Många små blåsor jämnt över ytan: ofta fukt/solvent, fel förtunning, fuktig målningsmiljö eller problem i underlaget.
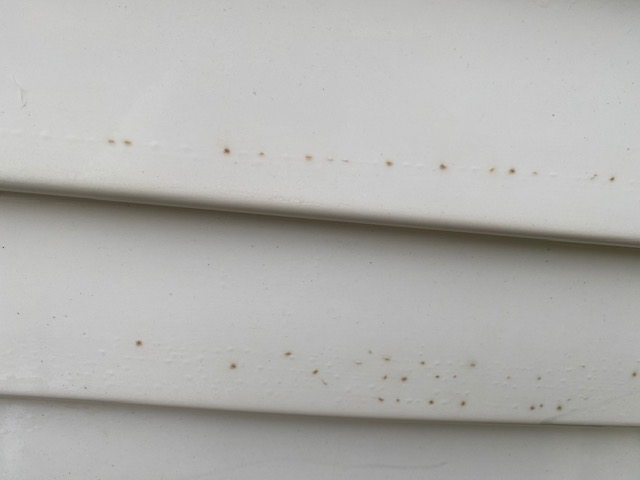
- Blåsor i/över spacklade fält: misstänk polyesterbaserat spackel eller otillräcklig epoxispärr.
- Blåsor nära vattenlinje: vattenlinjen för låg och/eller färgsystemet utsätts för konstant fuktbelastning.
- Oavsett om du ser bubblor i gelcoat eller blåsor i båtfärg är grundregeln densamma: hitta orsaken i zonen, underlaget och kompatibiliteten i systemet.
Do’s & Don’ts – så bygger du ett hållbart färgsystem på friborden
Do ✅
- Tvätta gelcoat med koncentrerat schampo, t.ex. M.4605.
- Avfetta gelcoat med rätt thinnertvätt, t.ex. Double Coat Avfettning.
- Slipa gelcoat med P120 före epoxiprimer (t.ex. IJmopox ZF Primer).
- Slipa gelcoat/epoxiprimer med P180–240 före 2K-polyuretanfärg.
- Slipa glasfiberlaminat (om du går ner i laminat) finast med P120 före grundning med impregneringsepoxi, t.ex. Variopox Injektion.
- Spackla gelcoat/epoxiprimer/laminat med epoxispackel, t.ex. Variopox Filler eller Variopox Finishing Filler T5 (om arbetstemperaturen är kallare än +15 °C).
- Blanda 2K-färg och spackel i vikt (gram) på digitalvåg och följ produktbladets blandningsförhållande.
- Späd endast med produktspecifik förtunning avsedd för just den produkten.
Don’ts ❌
- Späd inte med “valfri thinner” – fel förtunning kan ge blåsor i den härdade färgen.
- Måla inte 2K på 1K. 1K är inte lösningsmedelsbeständigt och kan resa sig eller lösas upp av 2K-systemet. Även om reaktionen inte syns direkt kan det ge sämre hållbarhet över tid.
- Lämna inte kvar okända polyesterbaserade spackel/lagningar om målet är lång livslängd – det blir ofta en “svag länk” som bubblar igen.
- Använd inte aceton eller “valfri thinner” för rengöring – använd en avsedd avfettning (t.ex. Double Coat Avfettning) för att undvika framtida vidhäftningsproblem och blåsbildning.
Läs mer: Måla Double Coat på Gelcoat
När krävs “total omstart” ner till laminat?
Du behöver inte alltid gå hela vägen ner till glasfiberlaminat. Men om du kan bekräfta (eller starkt misstänker) att underlaget består av polyesterspackel i större mängd, eller om blåsorna återkommer trots ommålning, är det ofta mest ekonomiskt på sikt att göra det ordentligt:
- Lukta – näsan är ett bra hjälpmedel för att konstatera innestängd fukt (luktar ättika) eller thinner (luktar lösningsmedel)
- Slipa bort färg och spackel till friskt glasfiberlaminat
- Grund med impregneringsepoxi
- Spackla/forma med epoxispackel
- Lägg epoxiprimer som spärr och grund
- Måla med Double Coat 2K polyuretan enligt system
Det låter drastiskt – men är ofta den enda vägen till ett fribord som håller i många år utan återkommande blåsor.
Checklista: 10 punkter innan du målar friborden
- Identifiera zonen: ligger skadan nära stänkzonen/vattenlinjen? Justera vattenlinjen vid behov (ca 5–10 cm över faktisk vattenyta).
- Fastställ underlaget: gelcoat, epoxi, laminat eller spackel? Markera spacklade fält.
- Tvätta noggrant: koncentrerat schampo (t.ex. M.4605) och skölj ordentligt.
- Avfetta rätt: använd thinnertvätt avsedd för båtytor (t.ex. Double Coat Avfettning).
- Ta bort blåsor till frisk yta: slipa ner tills blåsor och löst material är borta.
- Slipa med rätt korn:
- Gelcoat före epoxi: P120
- Epoxi/gelcoat före 2K: P180–240
- Laminat före impregneringsepoxi: P120
- Bygg system med epoxi där det behövs: impregneringsepoxi på laminat, epoxiprimer som spärr.
- Spackla endast med epoxispackel: t.ex. Variopox Filler / Finishing Filler T5 (T5 om < +15 °C).
- Blanda 2K i vikt (gram): digitalvåg + produktbladets blandningsförhållande.
- Späd bara med rätt förtunning: produktspecifik thinner för respektive produkt – annars risk för blåsor i härdad film.
Efter spackling och ytutjämning krävs ett färgsystem som behåller form, täthet och finish över tid. Se hur sträckfärg används som slutskikt efter epoxi och 2K spackel.
FAQ: Vanliga frågor om blåsor i gelcoat och färg på friborden
Varför får man blåsor i gelcoat ovan vattenlinjen?
Vanligtvis beror blåsorna på gammalt polyesterspackel som sugit fukt eller thinner (från färg vid övermålning).
Varför får man blåsor i färgen på friborden?
Vanligtvis beror det på fel förtunning, fuktig målningsmiljö, 2K på 1K eller att underlaget (t.ex. polyesterlagningar) rör sig/suger fukt.
Kan jag bara punktera blåsorna och måla över?
Nej, det är nästan alltid en kortsiktig lösning. Du tar bort “bubblan”, men inte orsaken (fukt, fel underarbete, fel produkter eller fel system). Risken är stor att blåsorna kommer tillbaka – ofta större.
Hur vet jag om det är 1K eller 2K under?
Om du inte vet: anta inte. Placera en trasa med Double Coat Avfettning på ytan i 10 minuter, skrapa sedan med en ”spik” för att se ifall färgen mjuknat. Om färgen mjuknat är det 1K.
2K på 1K är en klassisk orsak till framtida problem. Säkraste vägen är att slipa ner till stabilt underlag och bygga upp med epoxi/2K enligt system.
Varför kan fel förtunning ge blåsor i den härdade färgen?
Fel förtunning gifter sig inte med färgen och avdunstar inte på rätt sätt.
Blåsorna sitter mest i spacklade partier – vad betyder det?
Då är det ofta underlaget som är boven. Polyesterbaserat spackel kan suga fukt och påverkas av lösningsmedel över tid. Om spacklet inte är epoxi (eller om epoxispärr saknas) är risken för återkommande blåsor hög.
Måste jag verkligen gå ner till laminat?
Inte alltid. Men om du misstänker att det finns mycket polyesterspackel, eller om blåsorna återkommer trots omlackering, är det ofta mest hållbart att gå ner till laminat och bygga upp med epoxi hela vägen. Här kommer ofta luktsinnet till hjälp – material som luktar illa ska ej övermålas.
Varför händer detta “ovanför vattenlinjen” – där borde det väl vara torrt?
Felaktiga och uttjänta spackel har sugit fukt, gelcoaten är inte frisk, eller ett 2K färgsystem har applicerats på fel sätt – dessa är anledningarna till blåsbildning där blåsbildning ej ska förekomma.
Vilken slipning är vanligast att man gör fel?
Två klassiker: (1) för fin slipning innan primer (för lite mekanisk vidhäftning) och (2) damm/avfettningsmissar mellan steg. Följ kornrekommendationerna och håll rent mellan varje moment.
För reparationer där långsiktig täthet och vidhäftning är avgörande bör rätt typ av spackel väljas från början. Se hela sortimentet av 2K spackel för marin och industriell reparation och jämför epoxi- och polyesterspackel utifrån metod och användningsområde.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Halkskyddsfärg för båt – så målar du däcksmönster och halkskyddsstruktur rätt
Halkskydd på däck och durk är en av de viktigaste säkerhetsdetaljerna på en båt. När halkskyddsmönstret blir slitet eller blankpolerat av tid, UV och gångtrafik tappar det grepp – och däcket blir halt, särskilt vid regn eller saltfilm.
Med rätt halkskyddsfärg kan du:
- återställa greppet i befintliga däcksmönster
- skapa nya halkskyddsmönster på släta ytor
- få en yta som håller i många år utan att nötas ner
Den här guiden visar exakt hur du rengör, maskerar och målar halkskyddsstruktur med ett 2K-system.

1K vs 2K halkskyddsfärg – vad är skillnaden?
Det finns två huvudtyper:
1K halkskyddsfärg
Enkomponents däckfärg är mjukare i ytan och nöts ofta ner och behöver målas om med några års mellanrum.
2K halkskyddsfärg
Tvåkomponentsfärg härdar kemiskt och blir betydligt hårdare. Double Coat Halvblank + Anti Slip ger en halkskyddsfärg med fin sträv struktur som är mycket slitstark och i praktiken nästintill outslitlig över tid, även på gångytor med hög belastning.
Innan du börjar – kontrollera underlaget
Gammal 1K däcksfärg i dåligt skick
Slät yta utan halkskyddsmönster
Laga hål och skador
Mikroporös, reparerad eller oregelbunden yta
Endast mikroporös yta
Rengöring av halkskyddsmönstrad yta (före målning)
Förarbete före målning med Non-Slip halkskyddsfärg
Maskering – så får du snygga däcksmönster
Blanda halkskyddsfärg (Double Coat + Anti Slip)
Standardblandning (Fin & Medium)
Grov halkskyddsstruktur
Tre kornstorlekar i sortimentet
Måla halkskyddsmönster – rätt metod
Rekommenderat antal lager
Så målar du:
Material och åtgång vid målning av halkskyddsdäck
När båtens däcksytor ska målas kan du använda denna materialista:
1. Rengöring av underlaget
- Produkt: Double Coat Avfettning
- Verktyg: 3M 2012 mikrofiberduk
- Syfte: Avlägsna slipdamm, fett och föroreningar för bästa vidhäftning.
- Åtgång: En liter räcker till ett däck på 20 m²
2. Lagning av gamla skruvhål
- Produkt: Variobond Tixotrop Epoxi
- Metod: Försänk hålen lätt innan de fylls.
- Resultat: Stark och vattentät lagning i däcket.
- Åtgång: beror på antal lagningar
3. Tätskikt
- Produkt: IJmopox HB Coating
- Antal lager: 2–3 lager
- Åtgång: cirka 0,4 liter per m² totalt
- Funktion: Skapar ett tätt och slitstarkt underlag när hela däcket repareras före målning.
4. Slutstrykning
- Produkt: Double Coat Halvblank
- Åtgång: 100 gram/m² per lager
- Resultat: Slitstark och UV-beständig yta.
Exempel: om du ska måla ett däck på 15 m² med 3 lager så behöver du färg till 45 m² x 0,1 kg/m² = 4,5 kg. Köp alltså 5 kg Double Coat Halvblank.
5. Halkskydd
- Produkt: Double Coat Anti Slip Fin
- Metod: Blandas i slutstrykningen.
- Effekt: Ger ett jämnt och säkert halkskydd på däcket.
- Åtgång: 5–10 % i vikt i relation till färgmängd.
Exempel: om du ska måla 3 m² behöver du blanda 300 gram färg och tillsätta 15 gram Anti Slip (300×0,05).
Exempel: om du ska måla ett däck på 15 m² med 3 lager, men ha halkskydd i de två sista lagren behöver du 4 st Anti Slip Fin.
Kulörval för halkskyddsfärg
Vanliga misstag som förstör halkskyddet
Från teakdäck till målat halkskyddsdäck – metod steg för steg
På äldre båtar kan teakdäcket vara så slitet att det inte längre är lönt att renovera eller nåta om. När plankorna blivit för tunna eller infästningarna börjar synas är det ofta bättre att ta bort teakdäcket och istället bygga upp ett nytt målat däck med halkskydd.
Metoden nedan används ofta vid renovering av äldre båtdäck.
1. Ta bort teakdäcket
Börja med att avlägsna hela teakdäcket. Alla plankor och gammal nåtmassa måste bort så att den underliggande konstruktionen friläggs.
Gamla skruvar tas bort och eventuella rester av lim eller nåtmassa skrapas bort.
2. Grovslipa däcket
När teakdäcket är borttaget slipas ytan grovt för att avlägsna gammalt lim och få fram en ren, matterad gelcoat.
Använd normalt slippapper P40–P60. Fräs efter behov med Dremel Multiverktyg + Roterande fil för att avlägsna skadat material eller lim (exempelvis i hålkäl).
Målet är att:
- avlägsna limrester
- skapa en jämn och ren yta
- ge god vidhäftning för nästa skikt
3. Rengör ytan noggrant
Efter slipningen måste däcket rengöras noggrant.
Använd:
Detta avlägsnar slipdamm, fett och andra föroreningar som annars kan försämra vidhäftningen.
4. Försänk och fyll gamla skruvhål
Gamla skruvhål från teakdäcket ska försänkas innan de fylls.
Fyll hålen med Variobond Tixotrop Epoxi, vilket ger en stark och vattentät reparation.
Ojämna underlag bredspacklas med epoxibaserat lättviktsspackel, exempelvis Variopox LG.
När epoxin härdat slipas ytan jämn med omgivande däck.
Tips. Om du ska fylla/limma/spackla i temperaturer under +15 ℃ så väljer du istället Variopox Finishing Filler T5 som härdar fråm +5 ℃.
5. Tätskiktsmåla däcket
Nästa steg är att skapa ett tätt och slitstarkt underlag.
Applicera 2–3 lager IJmopox HB Coating.
Rekommenderad mängd är cirka:
0,4 liter per m²
Detta fungerar som ett tätskikt och ger en stabil grund för slutmålningen.
6. Måla halkskyddsdäcket
När tätskiktet härdat målas däcket med halkskyddsfärg.
Använd:
- Double Coat Halvblank
- Double Coat Anti Slip
- Skumgummirollers av hög kvalitet med rundad ytterkant
Genom att blanda i Anti Slip skapas en slitstark och halksäker yta som fungerar bra på båtdäck.
Resultatet blir ett lättskött däck med god hållbarhet och bra grepp även när ytan är våt.
FAQ
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Reparation av roder på segelbåt – steg för steg
Den här guiden Reparation av roder på segelbåt visar en metod som fungerar på de flesta glasfiberroder, oavsett fabrikat. Ett segelbåtsroder är i praktiken en laminatskal-konstruktion som ofta är fylld med polyuretanskum (PU-skum). Med tiden kan rodret få in vatten, skummet bryts ned och rodret blir tungt, svampigt eller sprucket. Därför är en riktig roderrenovering ofta en kombination av öppning, sanering, fyllning och ny laminering.
Vanliga tecken på att rodret behöver renoveras
Inledningsvis bör du kontrollera om rodret faktiskt är vattenmättat eller skadat. Typiska symptom är:
- rodret känns ovanligt tungt
- sprickor längs skarven eller vid roderstocken
- blåsor eller missfärgning i gelcoat/laminat
- vatten rinner ut när du borrar ett litet testhål
- “dunk-ljud” när du knackar (indikerar delaminering)
Om du ser flera av dessa tecken är det dags att öppna rodret.

Varför epoxi är bättre än polyester vid roderreparation
En reparation av ett roder på en segelbåt handlar det inte bara om att “fylla igen” en skada. Du vill bygga en konstruktion som håller tätt och starkt i många år under vattenlinjen. Därför är epoxi det självklara valet framför polyester i nästan alla roderreparationer.
1. Epoxi fäster mycket bättre på gammal polyester
De flesta roder på segelbåtar är byggda i polyesterlaminat. Problemet är att ny polyester inte binder särskilt bra mot gammal polyester. Epoxi däremot har överlägsen vidhäftning mot gammalt polyesterlaminat, eftersom epoxin både “låser” mekaniskt i slipprofilen och skapar en stark kemisk bindning. Resultatet blir en reparation som sitter kvar även efter år av belastning och fukt.
2. Epoxi ger tätare och hållbarare laminat
Polyester har sämre barriäregenskaper mot vatten än epoxi. Det gör att en polyesterlagning under vattenlinjen, särskilt på ett roder, riskerar att långsamt ta upp fukt – vilket på sikt kan leda till blåsor och nya skador.
Epoxi bygger däremot ett mycket tätare tätskikt och är därför standardval i all seriös renovering under vattenlinjen. Det är också anledningen till att du grundar rodret med epoxi (t.ex. IJmopox HB Coating) innan bottenfärg.
Devisen är: serieproducerade objekt nytillverkas i polyester och all renovering av befintliga objekt sker med epoxi.
3. Epoxiskum ruttnar inte – PU-skum gör det
Många roder är fyllda med polyuretanskum (PU). Problemet är att PU-skum kan ta upp vatten, brytas ned och “ruttna” i en marin miljö. När det händer blir rodret tungt, svampigt och ofta sprucket längs skarven.
Epoxiskum är kemiskt stabilt i vatten. Det betyder att det inte ruttnar och inte suger fukt på samma sätt, vilket gör det överlägset för roderkärnor som arbetar permanent under vattenlinjen.
Kort sagt:
Epoxi ger bättre vidhäftning, bättre täthet och en kärna som inte bryts ned av fukt. Därför är epoxi + epoxiskum den mest hållbara metoden för roderreparation på segelbåt.
Steg 1 – Ta bort bottenfärg och slipa rodret rätt
Skrapa bort all antifouling
- Skrapa bort all gammal bottenfärg ner till fast underlag.
- Använd Anza Färgskrapa och Paint Out Gel, eller skrapa torrt med dammsugare med Pro Scraper.
- Lämna inga “öar” av färg kvar, eftersom de påverkar vidhäftningen senare.
Slipa hela rodret
- Slipa rodret grovt P80 över hela ytan.
- Syftet är att få ren gelcoat och skapa mekanisk vidhäftning.
Slipa bort gelcoat där du ska laminera
Alla ytor som senare ska förstärkas med glasfiber måste slipas ned till rent glasfiberlaminat.
- Slipa bort all gelcoat i dessa zoner med P40-60.
- Gelcoat är inte ett strukturlager och kan ge dålig vidhäftning vid laminering.
- Där du inte ska laminera räcker det med P80 i gelcoaten.
Resultat: nu har du ett roder med korrekt slipprofil för resten av jobbet.
Steg 2 – Öppna rodret
För att kunna utföra en reparation av ett roder på en segelbåt måste du först öppna laminatskalet och komma åt den gamla kärnan. Här finns två sätt att göra det, men de skiljer sig tydligt i kvalitet på slutresultat.
Metod A (rekommenderad) – dela rodret runtom i skarven
Det bästa sättet är att öppna rodret längs hela ytterkanten/mittskarven, alltså där halvorna ursprungligen limmades ihop i produktionen.
Så gör du:
- Leta upp skarven runt rodret och markera den.
- Såga längs skarven hela vägen runt.
- Använd kilar och arbeta lugnt tills halvorna släpper.
Fördelar:
- du får full åtkomst till hela insidan
- rengöring, torkning och fyllning blir mycket enklare
- du kan kontrollera roderstock och laminat överallt
- reparationen blir mer hållbar och jämn
Metod B (mindre bra) – såga upp en lucka på ena sidan
Ett enklare men sämre alternativ är att lägga rodret på sidan och såga upp ett större hål/lucka i ena roderhalvan.
Fördelar:
- går snabbare i början
- kräver mindre sågning
- bra om rodret endast är skadat på en liten del
Nackdelar:
- du kommer inte åt att rengöra och sanera hela rodret
- svårt att få ut allt gammalt fuktskadat skum
- du får sämre kontroll på torkning och fyllning
- större risk att fukt blir kvar och skapar nya problem
Slutsats:
Metod B kan fungera om skadan är liten och lokal, men om rodret är vattenmättat eller har sprickor runt skarven är Metod A klart överlägsen.
Steg 3 – Sanera kärnan och torka rodret
Nu ser du skummet/kärnan.
- Skrapa bort allt gammalt skum.
- Slipa insidan grovt (P60–P80).
- Låt rodret torka helt om fukt finns kvar.
- gärna varmt och torrt i flera dygn
- fläkt/avfuktare gör stor skillnad
Ju bättre du sanerar här, desto längre håller rodret.
Steg 4 – Rengör med Double Coat Avfettning
När rodret är öppnat, sanerat och slipat är det dags för en sista, kritisk rengöring. Nu vill du få bort allt slipdamm och kontaminering för att förbättre vidhäftning för skum och epoxilim.
- Rengör alla ytor med Double Coat Avfettning.
- Använd en ren 3M 2012 mikrofiberduk och byt duk ofta.
- Torka systematiskt tills ytan känns helt ren och “gnisslar” lätt under duken.
Det här steget gör att epoxin får bästa möjliga vidhäftning och minskar risken för defekter senare.
Viktigt vid titthålsprincipen (Metod B)
Om du har valt metod B och bara sågat upp en lucka/titthål kan thinnerångor bli kvar längre i hålrummen. Därför bör du:
- fläkta eller lufta ur rodret efter avfettningen
- säkerställa att inga lösningsmedelsrester dröjer kvar innan du fyller med epoxiskum
På så vis undviker du att instängd thinner stör härdningen eller skapar blåsor i nästa steg.
Steg 5 – Montering
Nu är alla ytor rena, torra och korrekt slipade. Därför kan du gå vidare till själva återuppbyggnaden. Här skiljer sig arbetssättet beroende på vilken öppningsmetod du valde.
Metod A (delat i skarven) – limma ihop rodret med Variobond
Om du har öppnat rodret runtom i originalskarven monterar du nu ihop halvorna igen.
- Provpassa först så att halvorna sluter tätt och att roderstocken ligger helt korrekt.
- Applicera Variobond Tixotrop Epoxi generöst i hela skarven.
- Pressa ihop halvorna med lätt tryck och fixera med spännband eller tvingar tills limmet härdat. Undvik hårt tryck – du vill inte pressa ut limmet ur skarven.
När halvorna sitter ihop igen gör du ett fyllhål:
- Borra ett hål bredvid roderstocken så att du kan fylla rodret med epoxiskum.
- Ställ rodret på högkant med roderstocken uppåt. Nu är du redo att fylla.
Fyllningsteknik:
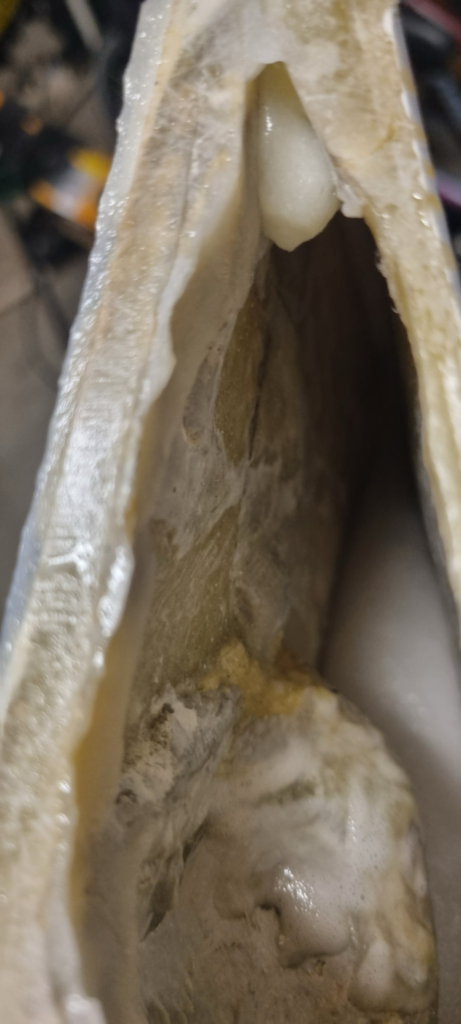
- Använd en hävert (tratt + slang) för att hälla ned epoxiskummet.
- Sänk slangen ända ned till botten och börja fylla med Variopox Foam 41.
- Höj slangen successivt allt eftersom du fyller. På så vis säkerställer du att epoxiskummet får full spridning i hela rodret.
- När skummet når hela vägen upp kommer det att skumma över — då är rodret fullt.
Avslut:
- Såga bort överfyllningen när skummet härdat.
- Förslut fyllhålet med Variobond. Viktigt: gör hålet koniskt/försänkt (större mynning än botten). Då får limmet större anläggningsyta och en starkare plugg.
Variobond Tixotrop Epoxi är ett tjockt, tixotropt epoxilim som inte rinner. Dessutom är det helt krympfritt, extremt beständigt över tid och sannolikt ett av världens starkaste lim för marina konstruktioner. Som ett resultat får du en sammanfogning som är strukturellt starkare än originalet.
Metod B (titthål/lucka) – fyll först, limma locket sen
Om du i stället har sågat upp ett titthål i ena sidan gör du momentet i två steg:
- Fyll rodret med epoxiskum i kontrollerade omgångar tills hålrummet är fullt.
- Låt skummet expandera och härda helt.
- Rugga limytorna på både roder och lock igen.
- Limma tillbaka det utsågade locket med Variobond Tixotrop Epoxi och fixera tills härdning.
Även här är Variobond idealiskt, eftersom det bygger styrka utan krympning och fyller eventuella små glipor. Därmed blir locket en integrerad del av rodret igen, inte bara en “pålagning”.
Tips för kontrollerad fyllning
Fyllning med epoxiskum går ganska långsamt jämfört med polyuretanskum, som expanderar supersnabbt. Därför ska du fylla lugnt och kontrollerat, bit för bit, och låta epoxiskummet expandera i flera omgångar. Häll alltså inte i allt på en gång.
Dessutom är det helt okej att pausa mitt i processen och fortsätta en annan dag. Epoxiskummet härdar utan problem mot föregående lager. Nu har du kommit förbi den tyngsta delen av reparation av roder på en segelbåt, nu är det bara utsidan kvar.
Steg 6 – Laminera och förstärk rodret
När rodret är fyllt, ihoplimmat och alla hål är förslutna är det dags att återställa styrkan i skalet. Eftersom du i Steg 1 slipade bort gelcoat där förstärkningar behövs har du nu perfekt underlag för laminering.
Förbered laminatyta
- Kontrollera att alla ytor som ska lamineras är slipade ned till rent glasfiberlaminat (helst ingen gelcoat kvar).
- Dammsug noggrant och torka vid behov en sista gång med Double Coat Avfettning.
- Se till att ytan är helt torr och fri från damm när du börjar laminera.
Laminera över skarvar och svaga zoner
Fokusera lamineringen på:
- mittskarven runt rodret
- området runt roderstocken
- nederkant/framkant om dessa är spruckna eller svaga
- lokala skador där du slipat ned till laminat
Metod:
- Klipp till Variopox Glasfiberväv så att den täcker zonen med minst några centimeters överlapp.
- Blanda Variopox Universal (epoxiharts) och roller ut ett generöst lager med en Titex epoxiroller.
- Lägg väven på ytan och stampa med en epoxipensel 76 mm och arbeta ut mer epoxi med rollern så att väven ligger helt inbakad i epoxi.
- Bygg helst upp i flera tunna lager i stället för ett tjockt – det ger bättre kontroll och mindre risk för luftfickor. Normalt sett används 2 lager 280 g:s väv.
- Rolla ut luftfickor och tajta till laminatet med en lamineringsroller av valsad aluminium.
Ett kompakt laminat utan luft är avgörande för styrka och lång livslängd.
Steg 6 – Spackla, forma och finjustera rodret med Variopox Filler
När laminaten i Steg 6 har härdat är rodret starkt igen, men ytan är sällan helt jämn. Nu ska du därför återställa formen och få en slät, hydrodynamisk profil. För detta använder du Variopox Filler epoxispackel, eftersom det är gjort för marina konstruktioner och ger ett stabilt resultat under vattenlinjen.
Varför Variopox Filler är rätt spackel för roder
Vanliga polyesterspackel eller billiga “marinspackel” kan suga vatten, bli mjuka och spricka med tiden. Variopox Filler är däremot ett epoxispackel som:
- härdar till ett vattentätt och beständigt lager
- krymper minimalt och håller form och styrka över tid
- har stark vidhäftning mot både epoxi och glasfiberlaminat
- är lätt att slipa och forma utan att “smula”
- fungerar lika bra på vertikala ytor som på plana
Med andra ord: du bygger en ny roderprofil som håller i många år.
Spackla rodret hydrodynamiskt
- Slipa laminatet lätt med P120 så att ytan är jämnt ruggad.
- Dammsug noggrant och rengör ytan med Double Coat Avfettning.
- Ytan ska vara ren, torr och matt innan du lägger spackel.
- Blanda Variopox Filler enligt instruktion.
- Lägg spacklet med spackelspade.
- Fyll ojämnheter, skarvar och övergångar.
- Du kan spackla flera gånger samma dag eller slipa mellan lagren.
- Slipa epoxispackel först efter 48 timmar.
Innan du går vidare:
- känn med handflatan över hela rodret
- kontrollera att skarven är osynlig
- säkerställ att fram- och bakkant är raka
- rätta till smådefekter med ett sista tunt spackellager om det behövs
Steg 8 – Epoxigrunda rodret med IJmopox HB Coating och måla bottenfärg
Nu är rodret färdigspacklat och slipat till rätt profil. Därför är nästa mål att bygga ett korrekt tätskikt av epoxi innan bottenfärgen läggs på. Det är det här som avgör hur länge rodret håller tätt under vattenlinjen.
Måla IJmopox HB Coating till rätt skikttjocklek
- Se till att rodret är rent, torrt och mattslipat med kornstorkek P120 samt avtorkad med Double Coat Avfettning före målning.
- Måla IJmopox HB Coating med en total åtgång på cirka 0,5 liter per m² för att nå rätt epoxiskikttjocklek under vattenlinjen.
- Varva gärna kulör mellan lagren så att du tydligt ser full täckning.
- När HB Coating har härdat i ungefär 8–48 timmar är den redo att övermålas utan mellanslipning.
IJmopox HB Coating är en high-build epoxiprimer med mycket hög torrhalt, alltså hög andel epoxi och låg andel lösningsmedel. Det betyder att den bygger skikttjocklek snabbare än andra epoxiprimers, så du når täthet med färre lager. Därför blir systemet både snabbare och mer ekonomiskt.
Hur målas epoxiprimer?
- Vispa basen med en epoxi mixer för en jämn färg i hela burken (komponent A).
- Väg upp HB Coating på en våg i en Anza Färghink med blandningsförhållande 83:17 (se instruktioner och exempel på färgburken). Rör om bas och härdare med en trästicka.
- Om ytan är 3 m² ska du måla totalt (3×0,5) 1,5 liter HB Coating (2 st 750 ml-set), fördelat på ett antal lager.
- Det går åt cirka 140 g/m2 per lager så om ytan är 3 m² väger du upp 420 g. Det innebär 349 g A och 71 g B eftersom 420×0,83 är 349 g.
- Varje lager rollas generöst med Anza Filtroller Midi. Späd eventuellt färgen med lite IJmopox Förtunning för att färgen ska kännas riktigt lättstruken.
Måla två lager bottenfärg (anti fouling)
- När epoxifärgen härdat 8–12 timmar applicerar du första lagret bottenfärg (antifouling).
- Måla sista lagret bottenfärg först dagen efter, eller senare.
Nu har rodret:
- ett starkt, vattentätt epoxiskikt
- och ett fungerande skydd mot beväxning under säsongen.
Materiallista – detta behöver du för en reparation av roder på segelbåt
För att roderreparationen ska bli hållbar behöver du både rätt produkter och rätt mängd. Därför är det smart att planera materialet innan du börjar. Nedan är en komplett översikt av vad som normalt behövs för att renovera ett roder med epoxiskum, laminering och ny ytbehandling från De IJssel Coatings.
För demontering, rengöring och slipning
- Färgskrapa
- Slipmaskin – oscillerande excenterslip Mirka Deros
- Abranet sandpapper P80–P180
- Abranet ACE HD P40–60
- 3M 2012 mikrofiberduk
- Double Coat Avfettning
För fyllning och sammanfogning
- Variopox Epoxy Foam 41 (epoxiskum)
- Variobond Tixotrop Epoxi (strukturlim, även till förslutning av fyllhål)
- Tratt + slang (hävert för fyllning)
För laminering och förstärkning
- Variopox Glasfiberväv 280 g/m² för 2 lager
- Variopox Universal 0,5 l/m²
- Titex Epoxiroller
- Lamineringsroller
- Anza Färghink
- Omrörare, pinnar
- Digital bordsvåg
- Rollerhandtag
- Epoxi Pensel 76 mm
För spackling och form
- Variopox Filler epoxispackel
- Spackelspadar
För tätskikt och bottenfärg
- IJmopox HB Coating (epoxiprimer, ca 0,5 l/m² totalt)
- IJmopox Förtunning
- Epoxi mixer
- Anza Filtroller Midi 10 cm
Räkna ut exakt materialåtgång
Åtgången varierar beroende på roderstorlek, skadornas omfattning och hur mycket som behöver lamineras och spacklas. För att slippa gissa kan du använda vår offertfunktion som räknar ut exakt materialmängd för ditt projekt:
👉 Offert-guiden för båtmålning och ytbehandling
Där får du en färdig materiallista och mängdberäkning baserad på din roderyta och ditt arbetssätt.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Rollers för båt och lack – Guide till rätt roller för olika färger och finish
När du målar båten är rätt roller för båt nästan lika viktigt som rätt färg. Fel typ av roller kan ge ojämn yta, bubblor, ränder eller sämre vidhäftning.
Beroende på färgtyp och yta används olika material och tjocklekar på rollers. Vi går igenom Filtroller Mini & Midi, Titex-epoxiroller och skumgummirollers, och vilken finish du kan uppnå med dem. Alla rollers är engångsmaterial och ska ej användas flera gånger
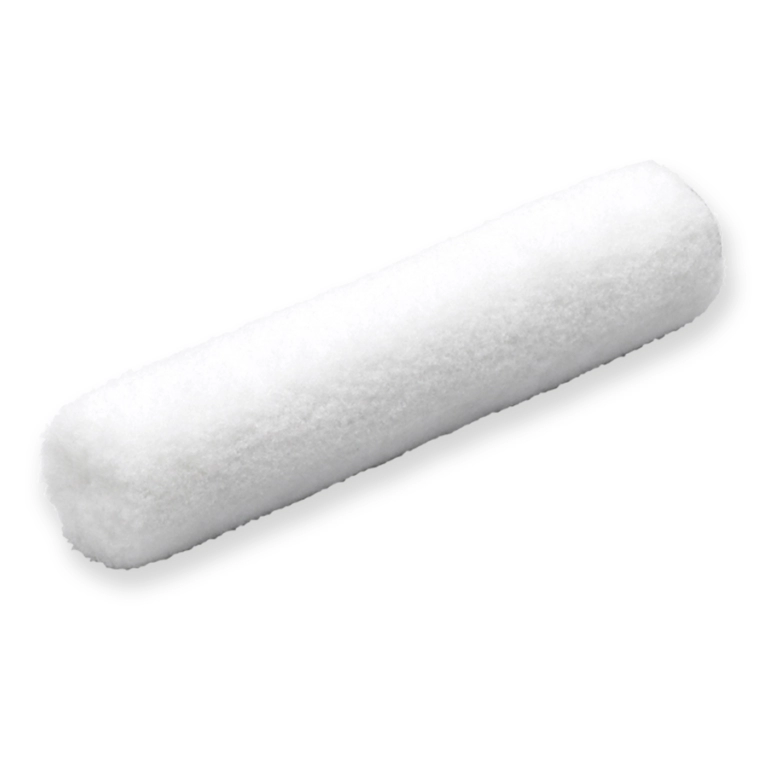
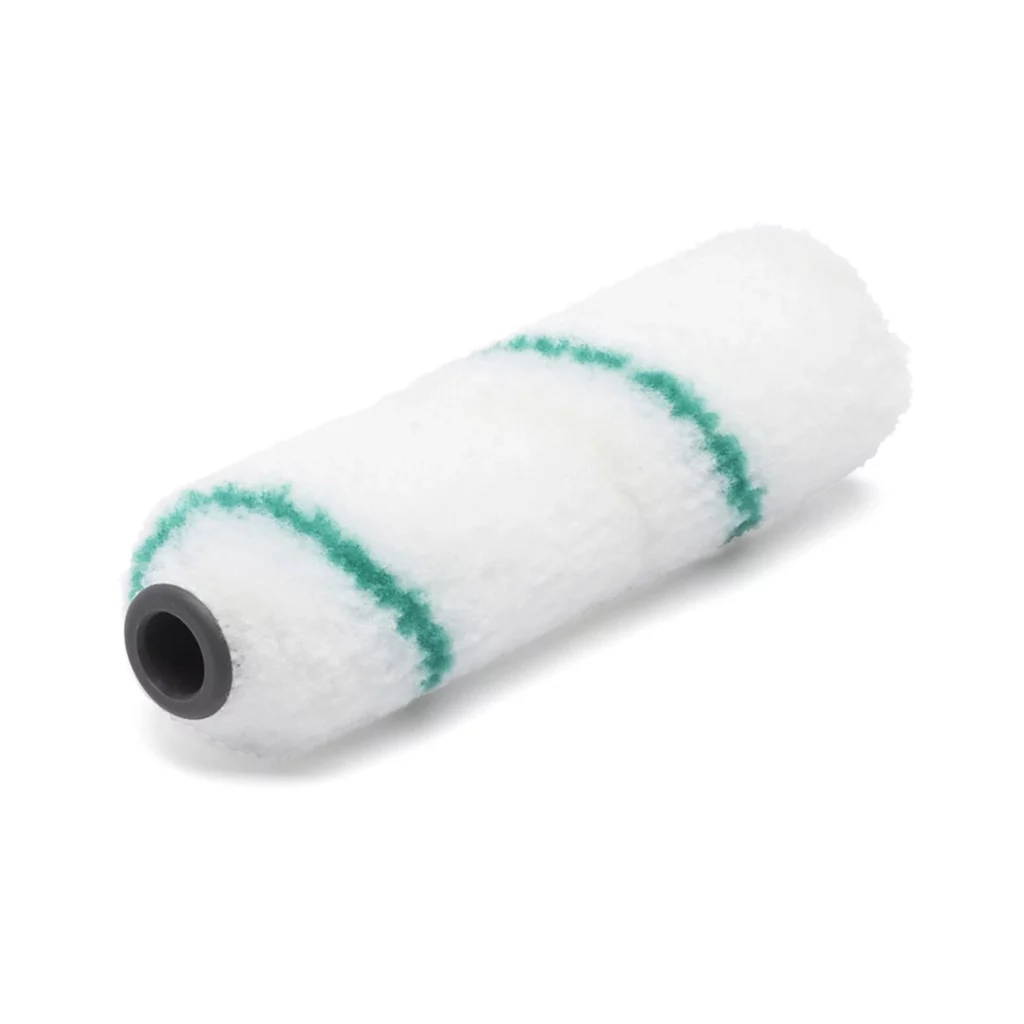
Roller för polyuretanfärg – Filtroller Mini ger superslät finish med Double Coat
Material: Premiumfilt, hög densitet, luddfri. Bäst är 10 cm:s längden för det mesta, men 15 cm finns också. Det är stor kvalitetsskillnad på denna roller jämfört med andra filtrollers.
Användning: Perfekt för högblanka, halvblank och matta ytor med alla Double Coat produkter och annan lack och färg
Fördelar: Ger en slät, jämn finish utan märken eller damm. Enkel fördelning av ett jämnt lager tjockt lager.
Tips: Arbeta långsamt med lätta drag, arbeta färgen till ett jämnt lager, gärna i flera olika riktningar. Eftersläta gärna med skumgummiroller för minskad risk för rinningar.
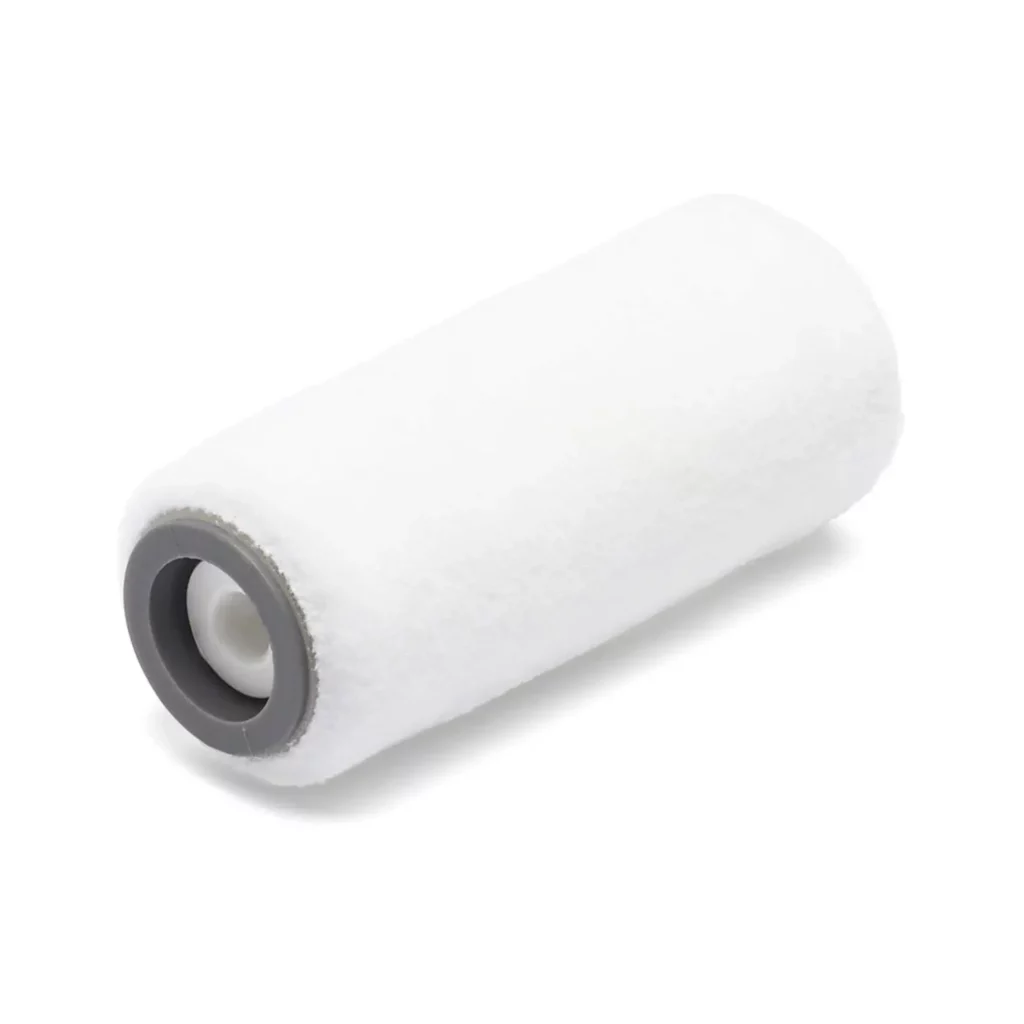
Roller för epoxi – Midi “Mikrofilt” för större ytor och epoxi
Material: Samma kvalitet som Mini men större omkrets. Bäst är 10 cm:s längden för det mesta, men 15 cm finns också.
Användning: Epoxiprimers som IJmopox ZF Primer och IJmopox HB Coating, epoxi (Variopox Impregnering, Variopox Universal) och epoxifärg Variopox Rolcoating UV, och andra ytor där en fin, jämn yta krävs.
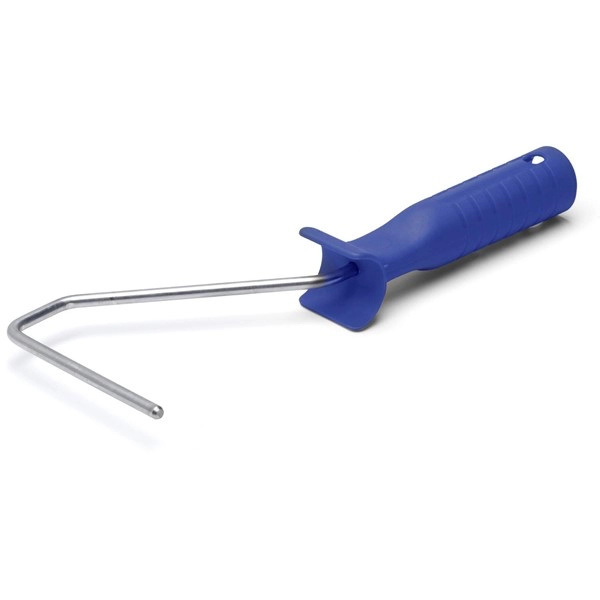
Fördelar: Perfekt för större ytor och tjockare färg, utan att lämna ränder. Använder samma rollerhandtag som Mini-rollers.
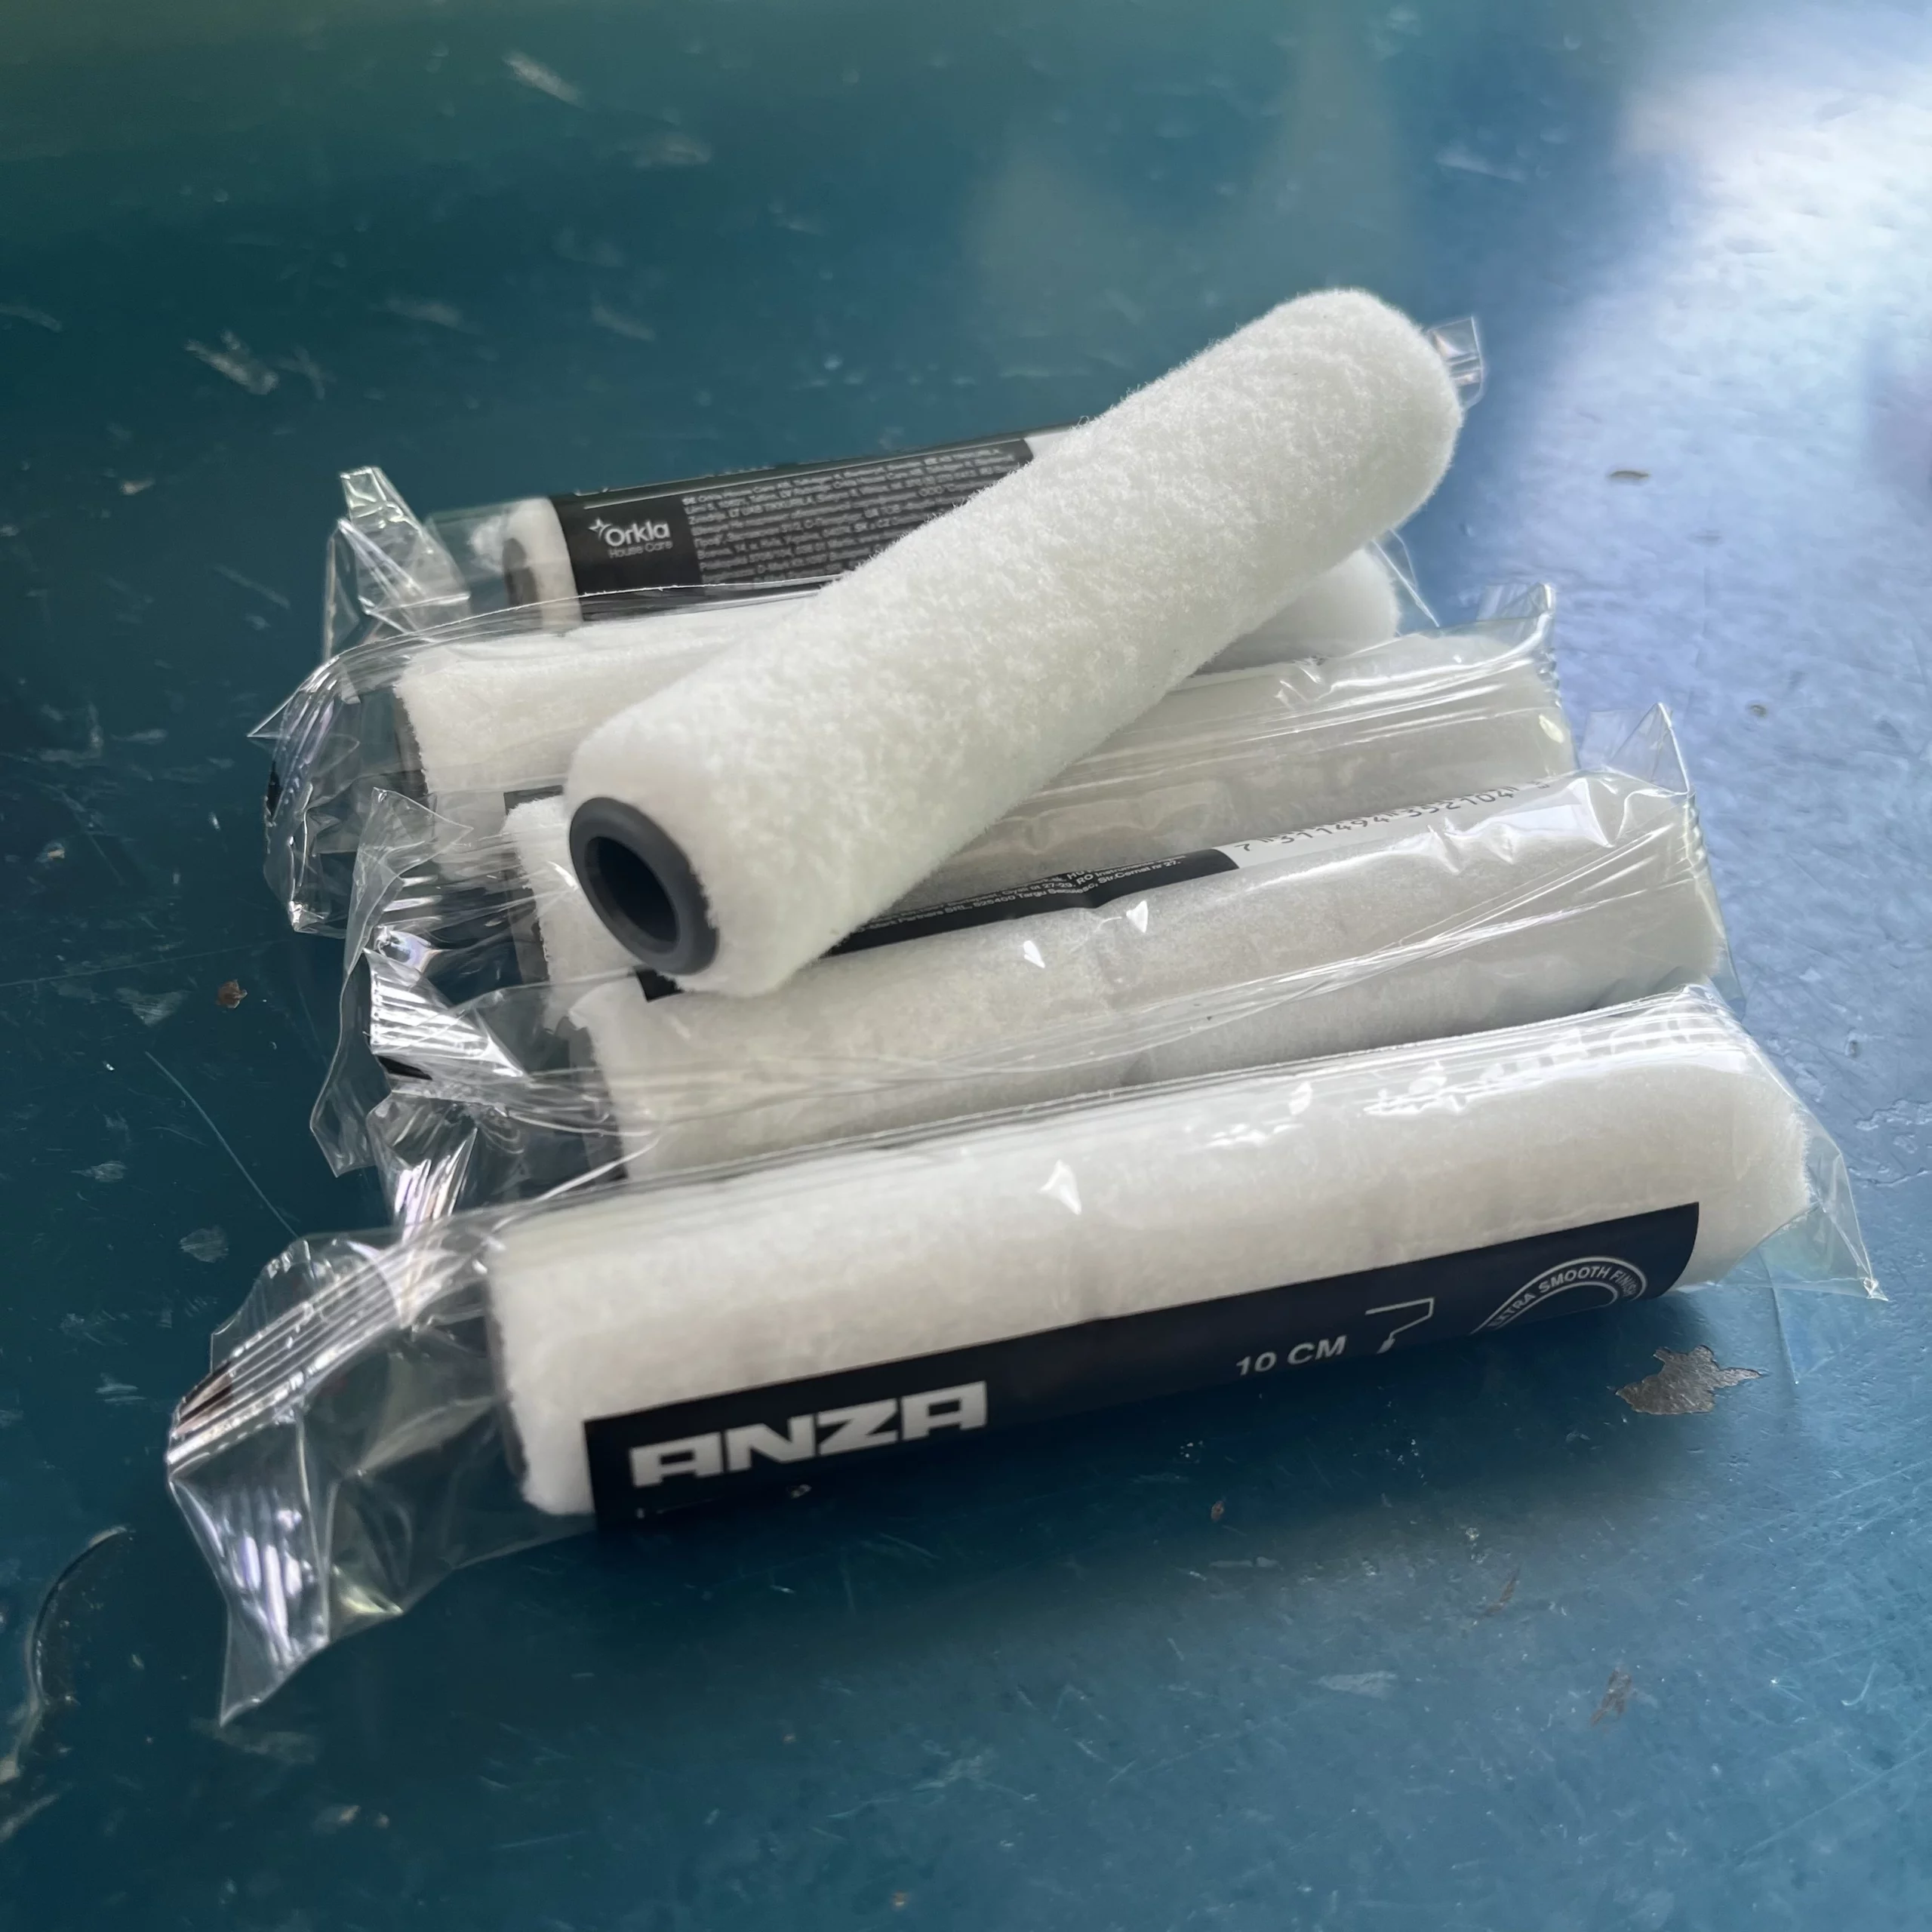
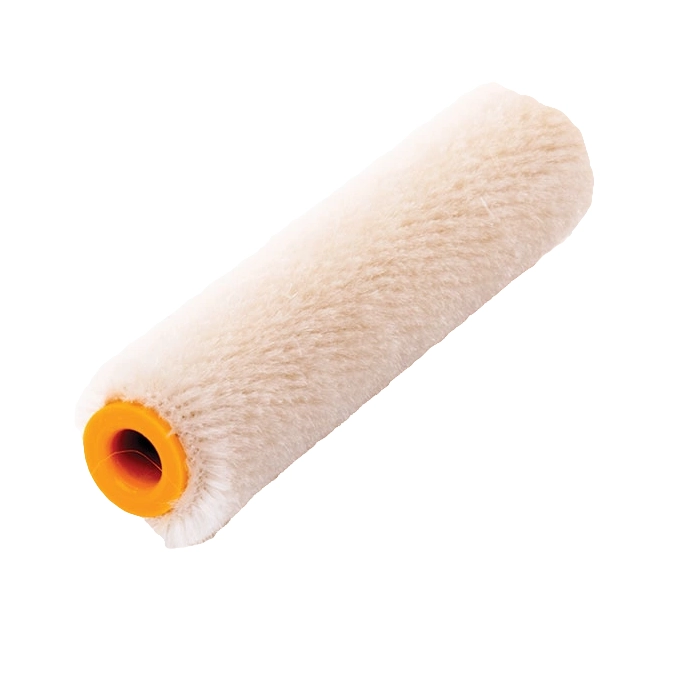
Mohair rollers
Extremt dyra tillverkade av naturmaterial, och mycket svåra att få ta i. Äkta mohair rollers kan ge en mycket fin finish men en något för låg skikttjocklek jämfört med Anza Filtroller Mini.
Tyvärr säljs idag velour rollers som mohair rollers. Enda likheten är dess utseende, men velour rollers luddar av sig och ger en dammig finish.
Se produkt mohairroller
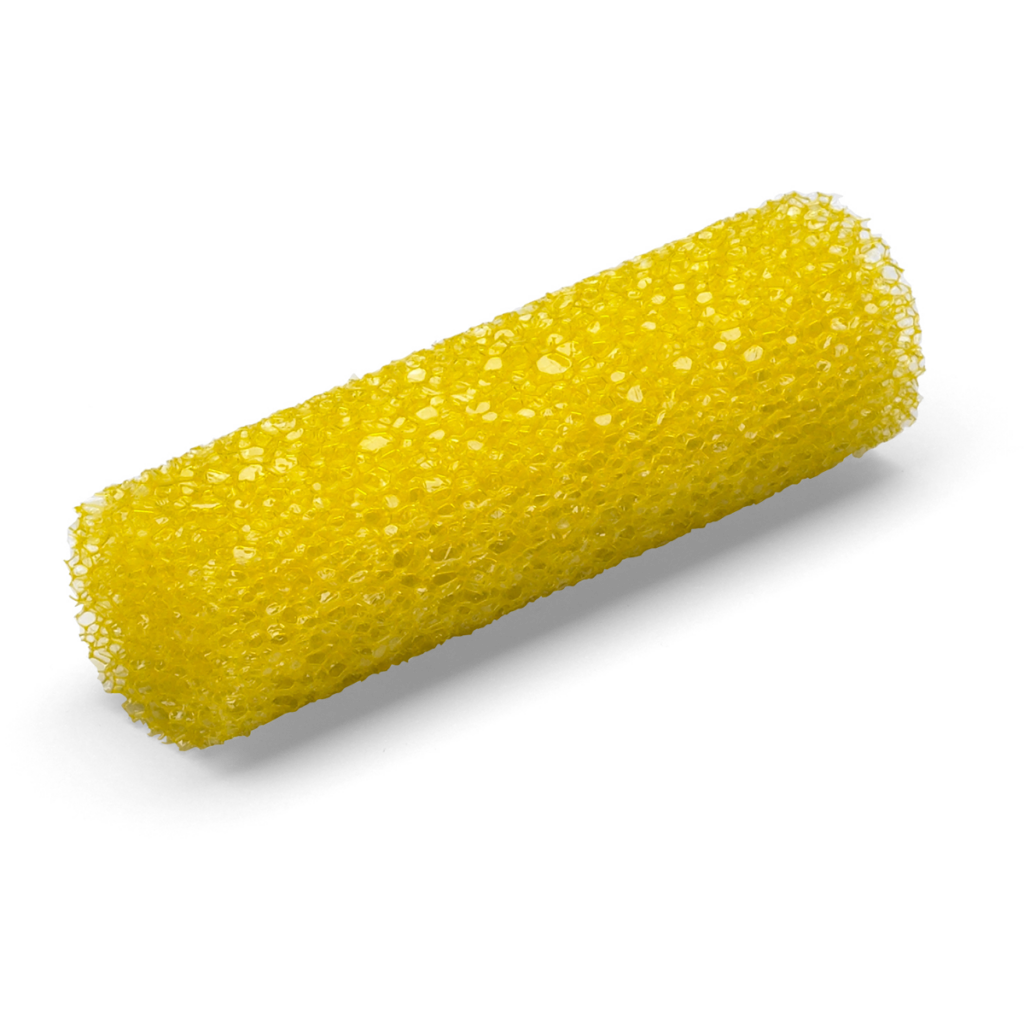
Strukturroller
Grovmönstrad skumroller för att ”lyfta färgen” från ytan och på så vis producera en struktur. Kan användas med förtjockad färg eller epoxi.
Se produkt Strukturroller
Skumgummiroller – efterslätning och halkskydd

Titex – epoxiroller för laminering och mångsidig användning
Rätt rollerhandtag gör skillnad
Rollers för båt – bästa målningsteknik för Double Coat med Anza Filtroller Mini
Steg-för-steg: Så här gör du
Hur ofta ska man byta filtroller?
Hur rengör man en roller?
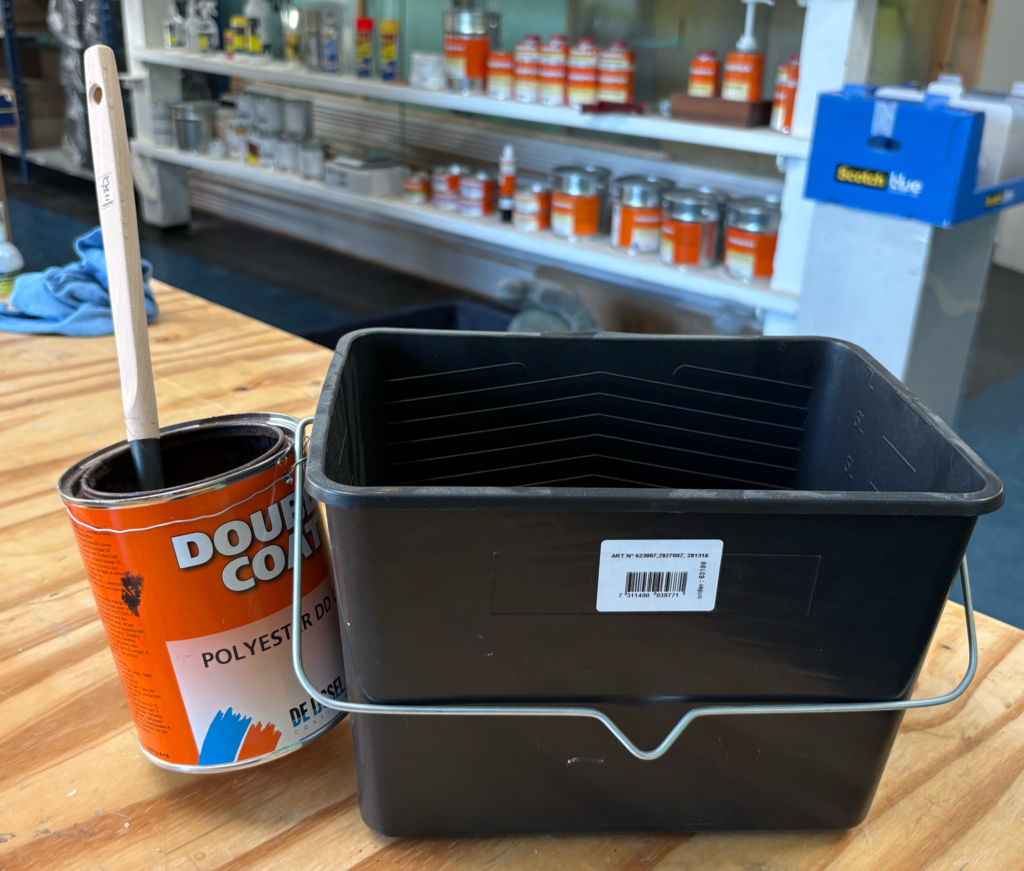
Det bästa tråget eller färghinken för båtmålning
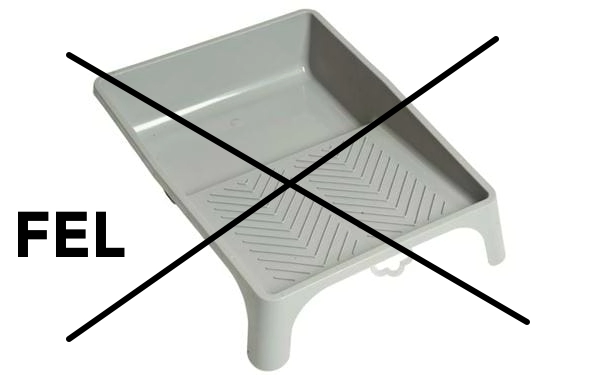
Varför platta tråg är olämpliga för båtmålning
Sammanfattning av roller för båt – välj roller efter färg och yta
För exempel på bilprojekt med 2K polyuretan, se vår guide om att lackera bil själv i garage, där vi jämför applicering med roller och sprutlackering.
Se alla produkter Roller & Tråg
Se produktsidan Båtfärg – Sträckfärg – Double Coat
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Linoljefernissa: klassiskt träskydd för båtar och snickerier
Linoljefernissa har i generationer använts för att skydda och försköna trä på båtar, möbler och snickerier. Den klassiska blandningen av linolja och naturliga hartser ger en varm glans, en levande yta och ett skydd som bara blir vackrare med tiden.
Vad är linoljefernissa?
Linoljefernissa är en traditionell, oljebaserad lack som använts i århundraden för att skydda och försköna trä och metall. Den bygger på linolja som kokats och ofta blandats med hartser eller tungolja för ökad väderbeständighet och glans. Resultatet blir en elastisk, slitstark och djup glansig yta som låter träet andas och röra sig utan att spricka.
Till skillnad från moderna syntetiska fernissor, som ofta blir hårda och spröda, behåller linoljefernissan sin flexibilitet. Det gör den särskilt lämpad för ytor som utsätts för fukt, rörelse eller temperaturskiftningar – till exempel på träbåtar, parkettgolv och utomhussnickerier.
Fördelar med linoljefernissa
- Naturlig elasticitet: följer träets rörelser utan att spricka.
- Djup glans och värme i tonen: ger träet en levande, gyllene finish.
- Lätt att underhålla: slipas lätt och kan förnyas med ett eller två nya lager varje år.
- Mycket enkel att pensla: särskilt produkter som Le Tonkinois Vernis, som sätter sig långsamt.
- UV-skydd: tack vare naturliga oljor och hartser gulnar den inte snabbt.

Skillnaden mellan linoljefernissa och modern båtlack
Linoljefernissa, som Le Tonkinois Vernis, består av linolja och tungolja, vilket gör den levande och mjuk i sin karaktär. En modern 1-komponents fernissa (t.ex. baserad på alkyd- eller akrylatolja) torkar snabbare och blir hårdare, och tenderar att spricka om underhållet blir eftersatt. Tvåkomponentlacker, som Double Coat Dubbel UV, ger extrem hållbarhet – men kräver andra förutsättningar, både i förarbete och teknik.
Därför väljer många båtägare fortfarande linoljefernissan: den är förlåtande, enkel att arbeta med och ger en klassiskt vacker yta som enkelt kan underhållas över tid.
Användningsområden
Linoljefernissa används på:
- Träbåtar och master
- Utemöbler och parkbänkar
- Snickerier inomhus och utomhus
- Parkettgolv
- Namnskyltar och dekorativt träarbete
- Metall (rostskyddande effekt tack vare linoljan)
Så applicerar du linoljefernissa
- Slipa ytan lätt (P120–180) och rengör noggrant.
- Rör om fernissan väl – späd inte första lagret.
- Applicera tunna lager med naturborstpensel (t.ex. Anza Perfect).
- Låt torka i minst 24 timmar mellan lagren.
- Slipa lätt mellan lagren för bästa vidhäftning och finish.
För träbåtar rekommenderas minst fyra lager, de flesta lackar fler lager. För möbler eller inomhusytor räcker ofta två till tre.
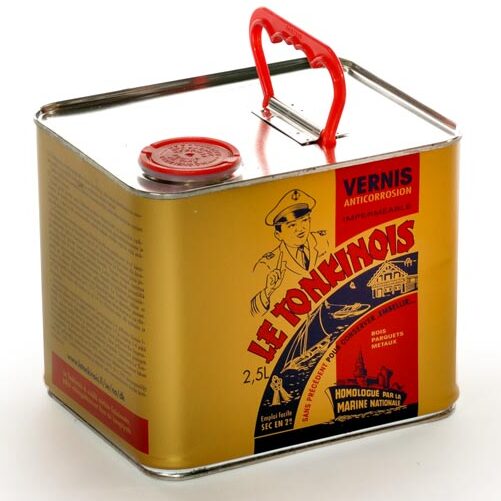
Le Tonkinois Vernis – den moderna klassikern
Le Tonkinois Vernis är kanske den mest välkända linoljefernissan i världen, och enligt oss den bästa. Den kombinerar linolja och tungolja med naturliga hartser för en överlägsen väderbeständighet och glans. Fernissan torkar långsamt, vilket gör den mycket lätt att pensla utan torrfläckar, och ger en djup, varm glans som tål både saltvatten och sol.
Den passar utmärkt för träbåtar, parkett, möbler och metall – och finns i flera storlekar: 0,5 L, 1 L och 2,5 L.
Underhåll och hållbarhet
Linoljefernissa är vackert på möbler och parkettgolv och nöts ned över tid på ett naturligt snyggt sätt, i motsats till moderna lacker som åldras på ett fult/slitet sätt.
Utomhusträ kräver däremot årligt underhåll med 1-komponentlack, så som linoljefernissa eller Lustjakt, eftersom den naturliga spänsten i fernissa lackas ut snabbt i utomhusväder. Linoljefernissan Le Tonkinois Vernis är det bästa valet på klinkbyggda träskrov eftersom den tål extra mycket trärörelse.
2-komponent fernissa så som Double Coat Karat eller Dubbel UV har betydligt bättre hållbarhet och det räcker att underhålla vart femte år med två nya lacklager. Välj 2-komponent fernissa när du bygger nya konstruktioner, eller ska lacka en välbyggd konstruktion från en trären yta. En sådan välbyggd konstruktion etableras genom att man epoxilimmar med Variobond och grundar trä med impregneringsepoxin Variopox Injektion.
Linoljefernissa på metall:
- Skyddar mot lätt rost och korrosion på rena, avfettade ytor
- Ger en klar, varm glans
- Lämplig för dekorativa detaljer, beslag och metall på båtar eller snickerier
Fördelar:
- Linoljefernissa har mycket god vidhäftning på metaller.
- Elastisk och flexibel yta som minskar sprickbildning
- Tål fukt och väder, men ska ej betraktas som fullgod rostskyddsfärg
- Långsam torktid gör applicering enkel utan torrfläckar
Applicering:
- Rengör metallytan noggrant med avfettning (t.ex. Double Coat Avfettning).
- Slipa för god vidhäftning.
- Applicera tunna lager Le Tonkinois Vernis med naturborstpensel.
- Låt torka minst 24 timmar mellan lagren.
Tips:
För maximal rostskyddseffekt måla metall med 3 lager Wibo Rostskyddsfärg i valfri kulör.
Linoljefernissa på parkettgolv
Användning:
- För parkettgolv, trägolv och trappor med normal till hög belastning
- Ger en varm, djup glans och slitstark yta som kan underhållas över tid
Fördelar:
- Mycket lätt att pensla – sätter sig långsamt och ger jämn glans
- Elastisk yta som inte spricker vid träets rörelser
- Lätt att underhålla genom att slipa och lägga ett nytt lager vid behov
Applicering:
- Slipa golvet lätt (P120–180) och rengör noggrant.
- Stryk ut Le Tonkinois Vernis linoljefernissa tunt med naturborstpensel.
- Låt torka i 24 timmar mellan varje lager.
- Applicera 2–3 lager beroende på slitage.
Tips:
Undvik att lacka kalla golvytor – optimal temperatur är 20–25 °C.
För en mattare finish kan du blanda i Gelomat i sista lagret Le Tonkinois Vernis. Det minskar glansgraden och ger en mer naturlig, sidenmatt yta som passar bra i interiörer.
Sammanfattning
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Vad är en vattenlinje? – Guide till båtens alla ytor och rätt färg för varje del
Vad är en vattenlinje?
Det finns många missuppfattningar kring vad en vattenlinje egentligen är. Vattenlinjen är inte en yta – utan gränsen mellan två ytor: botten (under vatten) och friborden (ovan vatten). Bottenfärgen ska sluta vid vattenlinjen, och ovanför den tar fribordets högblanka lackyta vid.
En korrekt vattenlinje ligger några centimeter ovanför vattenytan, så att även en tungt lastad båt inte får sin fribordsmålning under vatten. En tumregel är att låta botten sticka upp 5–10 cm över vattenytan. För små båtar räcker cirka 5 cm, medan större båtar bör ha upp till 10 cm frihöjd.
En rätt placerad vattenlinje ger flera fördelar:
- Båten ser lätt och snabb ut i vattnet
- Smuts fastnar på bottenytan istället för på friborden
- Lackfärg nära vattenytan slipper riskera delaminering
Endast för båtar som förvaras på land och sjösätts tillfälligt behövs ingen vattenlinje, eftersom UV-beständiga färger tål tillfällig kontakt med vatten.
Botten – under vattenlinjen
Botten ska alltid vara epoxibehandlad, oavsett om båten är byggd i glasfiber, stål, aluminium eller trä. Den bästa tätskiktsfärgen är IJmopox HB Coating, en epoxibaserad färg som ger en tät, slitstark och vattentålig yta. Ovanpå epoxin appliceras ofta en anti fouling, en så kallad bottenfärg som motverkar beväxning.
Fribord – ovan vattenlinjen
Friborden är den del av skrovet som syns ovan vattenlinjen. Ytan består oftast av gelcoat eller 2-komponent polyuretanfärg, till exempel Double Coat. Här eftersträvas en högblank, UV-beständig yta som är enkel att hålla ren och ger båten sitt utseende.
Dekorlinje eller snobblinje
En dekorlinje (även kallad snobblinje) är en smal rand som målas ovanför vattenlinjen – ofta några centimeter upp på friborden. Den används för att visuellt markera vattenlinjen eller som en stilren detalj. Det är felaktigt att tala om “vattenlinjefärg” – vattenlinjen är inte en yta man målar, utan gränsen mellan två olika ytor.
Bordläggning, spant och skott – båtens skelett
Bordläggning är varje planka eller sektion som utgör skrovets yta, särskilt tydligt på klinkbyggda träbåtar där varje bordläggning överlappar nästa. Mellan två bordläggningar finns lanningen, själva skarven.
Spant är de tvärgående förstärkningarna inuti skrovet – båtens “revben” – som ger form och styvhet.
Skott är de väggar eller avdelare som delar in utrymmen invändigt, till exempel mellan kajuta, förpik och motorutrymme.
Överbyggnad och sarg
Överbyggnaden är den övre delen av båten ovan däck, ibland kallad sarg på öppna båtar. Ytan består av gelcoat eller Double Coat Högblank, vilket ger ett elegant och slitstarkt utseende.
Däck – gångytor med halkskydd
Däcket är båtens gångyta, ofta med halkmönster eller strukturyta. För att få en slitstark och halkfri finish används Double Coat Halvblank tillsammans med Double Coat Anti Slip. Den halvblanka glansen skiljer sig visuellt från överbyggnadens högblanka ytor, vilket ger ett proffsigt och funktionellt helhetsintryck.
Insida på öppna båtar
1. Slät gelcoat
Slät gelcoat visar att ytan gjutits mot form. Dessa ytor målas med Double Coat Högblank Sträckfärg.
2. Baksida på glasfiberlaminat
Baksidan på ett glasfiberlaminat är en grov, ojämn yta som topcoatats efter tillverkning. Målas med Double Coat Halvblank. Ruggliga ytor bör slipas med Mirlon GP och Nett Diamant för god vidhäftning.
3. Dolda ytor
Dolda ytor omfattar kölsvin, stuvfack, motorrum och insida av skott. Här används Variopox Rolcoating UV – en lösningsmedelsfri epoxifärg som härdar även i slutna utrymmen. Rolcoating UV tål kemikalier och petroleum och ger ett extremt hållbart skydd.
Sammanfattning – rätt färg på rätt plats
Botten
- Rekommenderad färgtyp: Epoxi + bottenfärg
- Produktförslag: IJmopox HB Coating + Antifouling
Fribord
- Rekommenderad färgtyp: 2-komponent polyuretan
- Produktförslag: Double Coat
Dekorlinje
- Rekommenderad färgtyp: 2-komponent polyuretan
- Produktförslag: Double Coat
Däck
- Rekommenderad färgtyp: Polyuretan halvblank + halkskydd
- Produktförslag: Double Coat Halvblank + Double Coat Anti Slip
Insida (slät yta)
- Rekommenderad färgtyp: Polyuretan högblank
- Produktförslag: Double Coat Högblank
Insida (rugglig)
- Rekommenderad färgtyp: Polyuretan halvblank
- Produktförslag: Double Coat Halvblank
Dolda ytor i båten
- Rekommenderad färgtyp: Lösningsmedelsfri epoxi
- Produktförslag: Variopox Rolcoating UV
Tips: Mät upp vattenlinjen med maskeringstejp och använd ett vattenpass eller laserlinje. En rak, välplacerad linje gör hela skillnaden för båtens utseende.
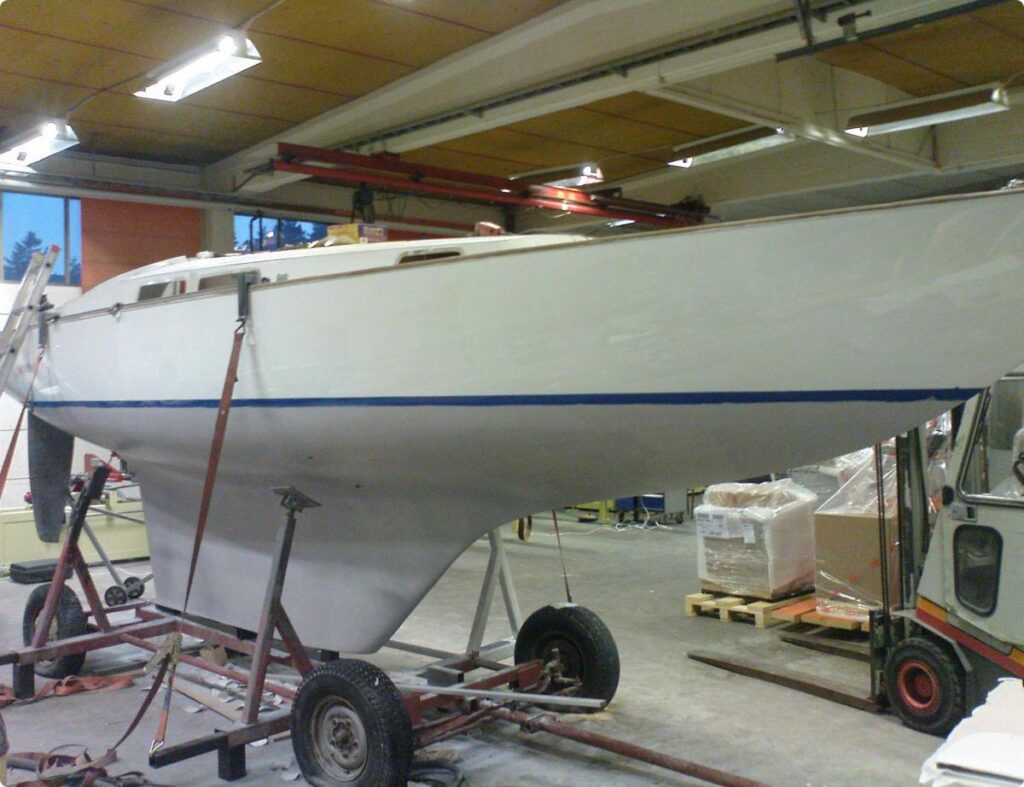
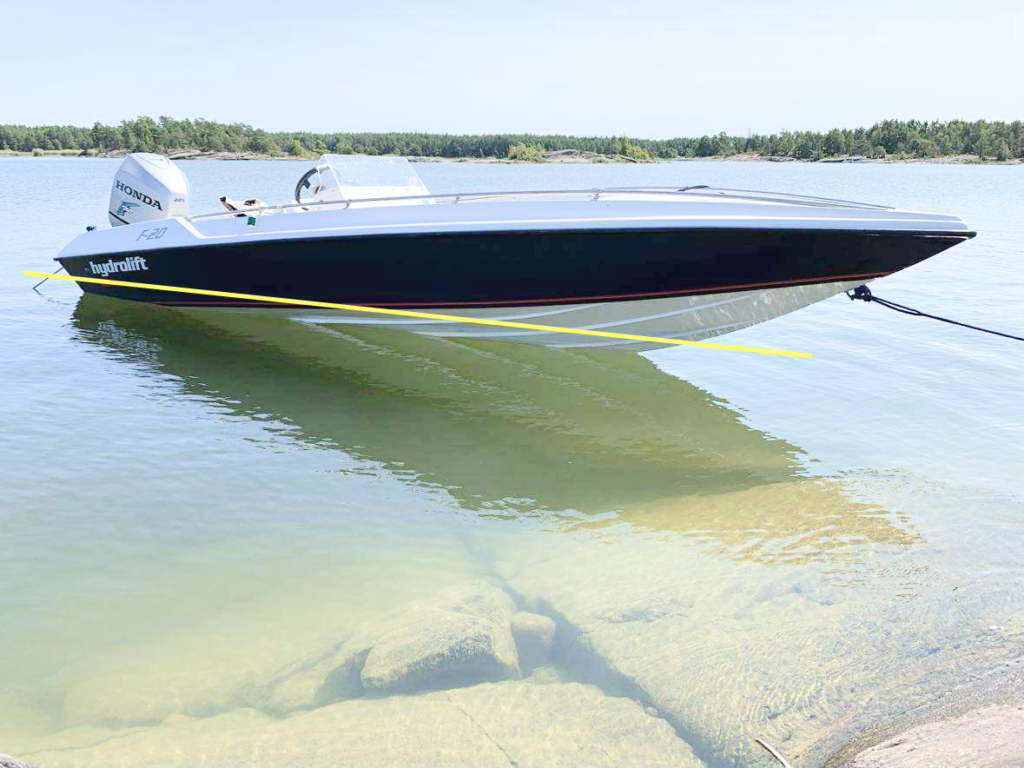
Hydrolift F20 på bilden saknar egentlig vattenlinje; färgen är dragen efter skrovets designlinjer. Den ljusgula markeringen visar principen för en korrekt vattenlinje: den ska vara parallell med vattenytan och ligga minst ca 5 cm över den (ofta 7–10 cm för säkerhetsmarginal). Under denna linje målas epoxifärg som fukt- och tätskikt, och ovanför målas 2K polyuretan, t.ex. Double Coat. Du kan fortfarande dela upp kulören i blått/vitt – poängen är att olika färgsystem används ovan respektive under vattenlinjen för att hållbarheten ska bli rätt. Även om vattenlinjen hamnar högt i aktern är det nödvändigt – annars riskerar du att polyuretan hamnar under vatten och släpper i förtid.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar