
 Vill du ha köphjälp? — Vi räknar ut materialåtgång och ringer upp dig inför ditt köp.


Vill du ha köphjälp? — Vi räknar ut materialåtgång och ringer upp dig inför ditt köp.


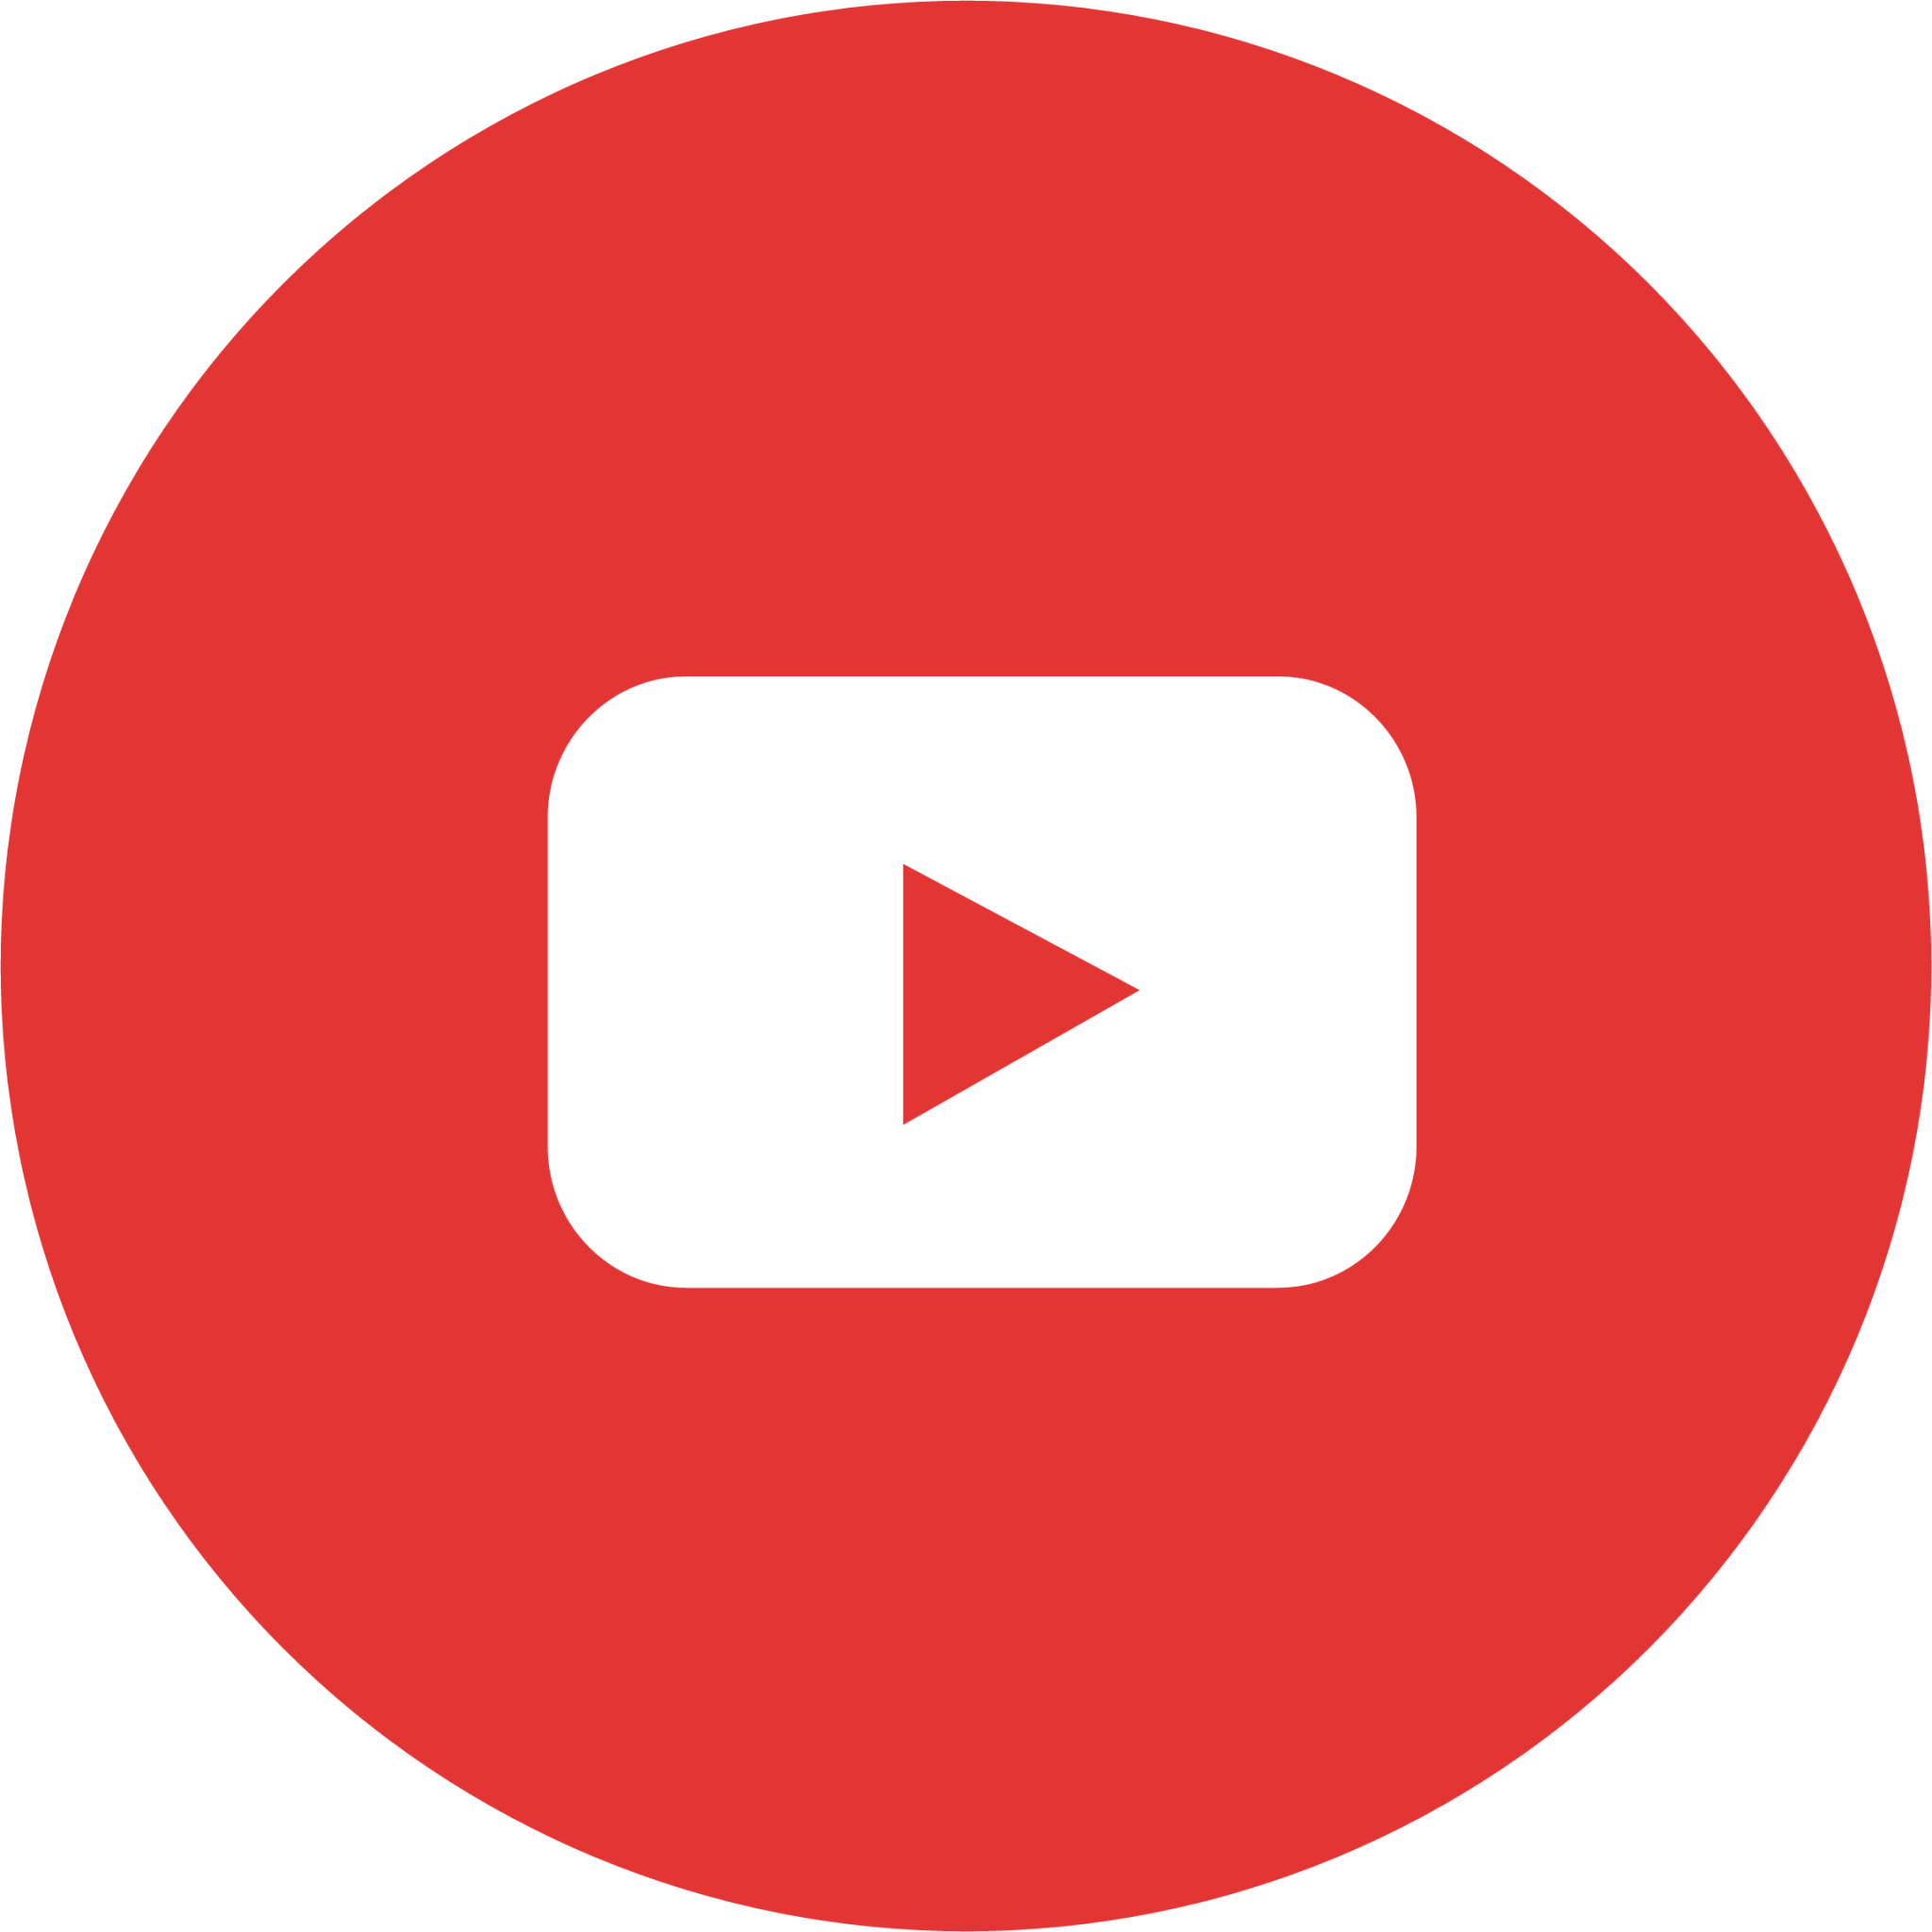


Att behandla en träbåt under vattenlinjen kräver rätt system för att skydda träet mot fukt, röta och nedbrytning. Många frågar sig om epoxi verkligen fungerar på träbåt, vilken epoxi som är bäst och om det går att laminera skrovet för ökad styrka och livslängd.
I den här guiden går vi igenom hur du använder epoxi på träbåt under vattenlinjen – från förarbete och impregnering till laminering och färdigt skyddssystem. Du får en tydlig arbetsgång, praktiska råd och förklaringar till varför varje steg är avgörande för ett hållbart resultat.
Ja, epoxi fungerar mycket bra på träbåt under vattenlinjen – förutsatt att underlaget är korrekt förberett och att rätt system används.
Trä är ett poröst och levande material som tar upp och avger fukt. Under vattenlinjen innebär detta en konstant belastning som på sikt leder till svällning, sprickbildning och biologisk nedbrytning om träet inte skyddas. Ett epoxisystem fungerar som en fuktbarriär som minskar vatteninträngning och stabiliserar materialet.
Epoxi har flera egenskaper som gör det särskilt lämpligt:
För att epoxi ska fungera långsiktigt krävs dock:
Viktigt: Vissa träslag kan påverka epoxins vidhäftning negativt. Ek innehåller garvsyra (taniner) som kan orsaka delaminering. Äldre ek är däremot ofta urlakad och kan i många fall behandlas utan problem. Furu och andra kådrika träslag kan också skapa vidhäftningsproblem. Avlägsna all synlig kåda genom att skära eller fräsa ur den så att epoxin får kontakt med rent trä. Rengör därefter noggrant med Double Coat Avfettning för bästa resultat. Även feta träslag som teak och iroko kräver extra omsorg genom noggrann avfettning.
Om dessa krav uppfylls kan epoxi ge ett mycket hållbart skyddssystem under vattenlinjen och avsevärt förlänga livslängden på träskrovet.
Under vattenlinjen utsätts en träbåt för konstant fukt, temperaturvariationer och biologisk påverkan. Utan ett effektivt skydd bryts träet successivt ned, vilket kan leda till röta, svällning och strukturella skador.
Ett epoxisystem används för att skapa en tät och stabil barriär som skyddar träet mot dessa påfrestningar.
Trä innehåller naturliga ämnen som kan påverka vidhäftningen över tid. Därför är det avgörande att kombinera epoxin med noggrann rengöring och slipning i varje steg för att uppnå ett hållbart resultat.
Epoxi används inte som en enskild produkt, utan som en del av ett uppbyggt system:
Det är just denna systemuppbyggnad som gör epoxi till en av de mest effektiva lösningarna för träbåtar under vattenlinjen.
För träbåtar under vattenlinjen ska epoxin kunna:
Alla epoxisystem klarar inte detta lika bra. Det är därför viktigt att använda produkter som är anpassade för marina miljöer och trä.
Ett komplett system består normalt av flera typer av epoxi med olika funktion:
Impregneringsepoxi – lösningsmedelsfri, lågviskös epoxi som tränger djupt in i träet och mättar fibrerna samt förseglar porerna
Epoxiharts (lamineringsepoxi) – lösningsmedelsfri epoxi som används för laminering, impregnerar glasfiberväv och bygger skikttjocklek. Här kan du arbeta med eller utan glasfiberväv beroende på konstruktion och önskad styrka
Förtjockare – tixotrop epoxi som kan tillsättas i flytande epoxi för att minska rinnighet på vertikala eller inverterade ytor. Den används även för att fylla sprickor och bygga upp hålkälsfogar
Spackel – lösningsmedelsfria epoxispackel används för ytutjämning. De suger inte fukt och är beständiga över tid
Tätskikt – epoxiprimer som bygger en fuktspärr och skapar vidhäftning för eventuell antifouling
Denna kombination gör att du både mättar träet och bygger ett hållbart ytskikt.
En vanlig missuppfattning är att en “bra epoxi” räcker. I praktiken handlar det om att bygga ett system där varje lager har en funktion:
Det är denna uppbyggnad som avgör hållbarheten – inte en enskild produkt.
Ja, det är fullt möjligt – och i många fall en mycket effektiv metod för att skydda en träbåt under vattenlinjen.
Glasfiberförstärkningen ökar styvheten i konstruktionen, minskar risken för sprickbildning vid trärörelser och förbättrar motståndskraften mot mekaniskt slitage och slag.
Glasfiberväven bidrar dock inte till täthet i sig, utan måste vara helt mättad med epoxi för att bilda ett homogent och tätt laminat.
För att laminering ska fungera på trä krävs rätt uppbyggnad:
– Träet måste vara torrt och rent
– En impregneringsepoxi används först för att mätta fibrerna
– Sprickor och hålkälar fylls med tixotrop epoxi
– Ytan slipas och avfettas före laminering
– Därefter appliceras epoxiharts (lamineringsepoxi) tillsammans med glasfiberväv
– Systemet avslutas med tätskikt och eventuell bottenfärg
Om något av dessa steg hoppas över finns risk för:
– dålig vidhäftning
– instängd fukt
– blåsbildning eller delaminering
Laminering är inte alltid rätt val. En välbyggd och stabil konstruktion, där fogar är korrekt utförda med tixotropt epoxilim, behöver inte nödvändigtvis förstärkas med glasfiberväv.
Samtidigt kan konstruktioner som utsätts för rörelser, belastning eller variationer i fuktinnehåll ha större behov av glasfiberförstärkning för att minska risken för sprickbildning.
Valet av glasfiber beror på konstruktion, belastning och hur mycket träet rör sig:
Ny, genomtänkt konstruktion
Glasfiber är inte alltid nödvändigt för mindre objekt.
Vid högre mekaniskt slitage – till exempel om båten dras upp på strand – är glasfiber dock en god idé.
I dessa fall räcker det oftast med 1 lager 160 g/m² glasfiberväv.
Äldre konstruktion i gott skick (liten materialrörelse)
Här rekommenderas 1 lager 280 g/m² glasfiberväv för att ge extra styrka och stabilitet.
Konstruktion med risk för rörelser
Vid tydlig risk för sprickbildning eller rörelse:
– 2 lager 280 g/m², eller
– 1 lager 280 g/m² + 1 lager 160 g/m² (ger en jämnare och finare yta)
Komplexa ytor (hörn, kanter, detaljer)
Använd 2 lager 160 g/m² glasfiberväv. Tunnare väv är mer följsam och enklare att arbeta in i detaljer.
Generellt gäller: ju tunnare väv, desto bättre följsamhet – men lägre uppbyggd styrka per lager.
För att räkna ut rätt materialåtgång, se vår guide om epoxi och glasfiber.
Ett korrekt förarbete är avgörande för att epoxi ska fungera på trä under vattenlinjen. Brister i underlaget leder ofta till problem som dålig vidhäftning, instängd fukt eller blåsbildning.
Träet måste vara tillräckligt torrt innan epoxi appliceras.
– Rekommenderad fukthalt: max 12–14 %
– Mät med fuktmätare – gissa inte
– Undvik att arbeta i hög luftfuktighet eller låga temperaturer
Fukt i träet är en av de vanligaste orsakerna till att epoxisystem misslyckas.
Ytan måste vara fri från:
– smuts
– fett och oljor
– gamla färgrester
– salter (särskilt på äldre båtar)
Tvätta vid behov och låt ytan torka helt innan nästa steg.
Gamla 1K-färglager kan avlägsnas med exempelvis Paint Out Gel och skrapas bort med färgskrapa.
Träet bör rengöras med en dedikerad thinnertvätt, till exempel Double Coat Avfettning, applicerad med en luddfri mikrofiberduk (t.ex. 3M 2012). Denna tvätt hänger sedan med genom hela processen och ska användas så fort en yta slipats och nya lager i färgsystemet ska appliceras.
Avfettning kan med fördel göras både före och efter slipning, men är särskilt viktig efter slipning – det vill säga precis före applicering av impregneringsepoxi. Viktigt: Ersätt aldrig denna avfettning med varken sprit, aceton, lacknafta, förtunning eller andra lösningsmedel.
Slipning öppnar träets porer och förbättrar inträngningen av epoxi.
– Slipa till rent, fast trä
– Avlägsna grånat eller nedbrutet ytskikt
– Rekommenderad slipning: P60–P80
Dammsug noggrant efter slipning. Avfetta sen och gå över en sista gång med en klibbduk.
Precis före epoxiapplicering:
– torka av ytan med lämplig avfettning (typ Double Coat Avfettning)
– använd rena trasor
– undvik att röra ytan efteråt
– Epoxi appliceras på fuktigt trä
– Otillräcklig slipning
– Damm eller fett kvar på ytan
– Sprickor lämnas öppna
Dessa fel leder ofta till dålig vidhäftning eller framtida skador i laminatet.
När förarbetet är korrekt utfört kan epoxisystemet byggas upp i flera steg. Varje moment har en tydlig funktion och ska utföras i rätt ordning.
Börja med att applicera en lågviskös impregneringsepoxi: Variopox Injektion.
– Arbeta in epoxigrundfärgen i träet med en 76 mm:s styv pensel
– Säkerställ att ytan mättas jämnt, observera ytan första timmen så att du kan fyllla i torra fläckar. Grundningen är endast lyckas när du ser en jämnt våt yta.
Målet är att mätta träets fibrer och skapa en bra grund för vidare behandling.
Grunda och konservera trä med epoxi (guide)
Skador
Alla defekter måste åtgärdas, antingen vått-i-vått i samband med grundningen, eller efter att du slipat och avfettat grundningen:
– sprickor
– håligheter och hålkäl
– rötskador (måste tas bort helt)
Fyll med Variobond tixotrop epoxi och bygg upp stabila hålkälar där det behövs (exempelvis i alla lanningar).
Limma trä med epoxilim (guide)
Applicera epoxiharts tillsammans med glasfiberväv. På vertikala ytor kan du välja att förtjocka epoxin något genom att tillsätta en mindre dos Variobond Tixotrop Epoxi, detta minskar risken för rinningar.
– Lägg ut väven i våt epoxi, applicera med Titex roller eller epoxipensel
– Mätta väven helt med epoxi, stampa ned väven med pensel
– Arbeta bort luft med pensel eller lamineringsroller
– Bygg upp enligt vald konstruktion (t.ex. 1–2 lager), vått-i-vått
Det går åt cirka 250 g/m² med epoxiharts per lager med 160 g:s glasfiberväv, eller 350 g/m² för en 280 g:s glasfiberväv per lager.
Undvik torra partier och luftfickor – laminatet ska vara homogent.
Tips: Mindre skrov kan med fördel vändas upp och ned, vilket minskar risken att glasfiberväven glider när flera lager glasfiberväv appliceras. Du har då gravitationen på ”rätt sida”.
Epoxiharts kan appliceras direkt på träet utan glasfiberväv när förstärkning inte krävs.
– Applicera ett generöst lager Variopox Universal med Titex roller
– På vertikala ytor kan du förtjocka epoxin lite med Variobond för att undvika rinningar
– Applicera ytterligare ett lager (valfritt) så snart föregående lager är klibbtorrt
Åtgång epoxiharts:
– ca 250–300 g/m² per lager, beroende på underlag
Målet är att bygga upp ett tätt och jämnt skikt utan rinningar eller torra partier.
Efter härdning:
– Slipa bort ojämnheter och fiberresning, ca. P120–180
– Kontrollera ytan visuellt och mekaniskt, och rengör med Double Coat Avfettning
Spackla:
Spackla vid behov med epoxispackel, antingen Variopox Filler eller Variopox Finishing Filler, det senare är utmärkt om du endast ska spackla grunda ojämnheter.
Detta steg ger en jämn yta inför tätskikt.
Bygg upp en fuktspärr med lösningsmedelsbaserad epoxifärg, minst 0,3 liter/m²:
– Applicera epoxiprimer i rekommenderad skikttjocklek, här rekommenderas en epoxifärg med hög torrhalt så som IJmopox HB Coating
– Arbeta jämnt över hela ytan, rolla med filtroller Midi
– Följ övermålningstider noggrant, men generellt 1 lager/dag
Tätskiktet skyddar konstruktionen och skapar rätt underlag för bottenfärg.
Som sista steg:
– Applicera antifouling 8-12 timmar efter sista lagret HB Coating
– Låt härda innan sjösättning, minst 48 timmar
– Arbeta inom rätt temperaturintervall
– Respektera härdtider och övermålningsfönster
– Undvik fukt och kondens mellan stegen
Fel i uppbyggnaden av epoxisystem leder ofta till problem som visar sig först efter sjösättning. Här är de vanligaste misstagen att undvika:
Epoxi kapslar in fukt.
Om träet inte är tillräckligt torrt riskerar du blåsbildning, dålig vidhäftning och i värsta fall rötskador.
Om träet inte mättas ordentligt suger det fukt bakom epoxiskiktet.
Detta är en vanlig orsak till att systemet släpper över tid.
Torra partier eller luftfickor i laminatet skapar svaga zoner där fukt kan vandra. Laminera ej med för lite epoxiharts – bättre med för mycket än för lite.
Damm, fett eller gamla färgrester försämrar vidhäftningen kraftigt. Använd rätt avfettning.
Att hoppa över steg – till exempel impregnering eller tätskikt – leder ofta till kortare livslängd och ökad risk för skador.
Blanda 2K-produkter i gram (guide)
Om nästa lager appliceras för sent krävs slipning – annars riskerar du dålig vidhäftning mellan lagren. Grundregeln är att lösningsmedelsfri epoxi kan appliceras vått-i-vått, eller så snart ytan är klibbtorr, men väntar du till dagen efter krävs slipning och avfettning. Epoxiprimers däremot målas med ett lager per dag utan mellanslipning.
Ett korrekt applicerat epoxisystem kan hålla i 20 år eller längre under vattenlinjen.
Livslängden beror dock helt på träets skick och konstruktion, och hur systemet är uppbyggt och hur väl arbetet är utfört.
– Förarbete – torrt och rent trä är avgörande
– Impregnering – träet måste vara ordentligt mättat
– Laminering – korrekt mättad glasfiberväv utan luftfickor
– Tätskikt – tillräcklig skikttjocklek av epoxiprimer
– Yttre påverkan – slitage, grundstötningar
Livslängden förkortas kraftigt om:
– fukt kapslas in i träet
– systemet är för tunt
– vidhäftningen är bristfällig
– konstruktionen rör sig mer än laminatet klarar
I dessa fall kan problem uppstå redan efter några år.
Epoxi i sig kräver minimalt underhåll, men:
– bottenfärg (antifouling) behöver förnyas regelbundet
– skador i ytan bör lagas direkt
– tätskiktet kan behöva förstärkas över tid men håller minst 10–15 år
Epoxi är en effektiv metod för att skydda träbåtar under vattenlinjen – men resultatet beror helt på hur systemet byggs upp.
För bästa resultat krävs:
– noggrant förarbete med torrt och rent trä
– impregneringsepoxi som mättar fibrerna
– korrekt laminering med epoxiharts och glasfiberväv vid behov
– ett tätskikt som fungerar som fuktspärr
– rätt applicering och respekt för härdtider
Glasfiberförstärkning är inte alltid nödvändig, men används där konstruktionen utsätts för rörelse eller slitage.
Ett korrekt uppbyggt epoxisystem kan hålla i många år och ge ett slitstarkt skydd. Fel utfört arbete leder däremot ofta till problem som är svåra att åtgärda i efterhand.
Se även vår video om hur impregneringsepoxi används för att mätta och försegla trä före laminering.
Se video för hur du blandar epoxilim korrekt:
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
När du blandar 2-komponentprodukter (2K) som epoxiprimer, lack eller spackel är det blandningsförhållandet i vikt som avgör om produkten härdar korrekt. Blandar du fel kan resultatet bli mjukt, klibbigt eller sprött – och i värsta fall måste allt göras om.
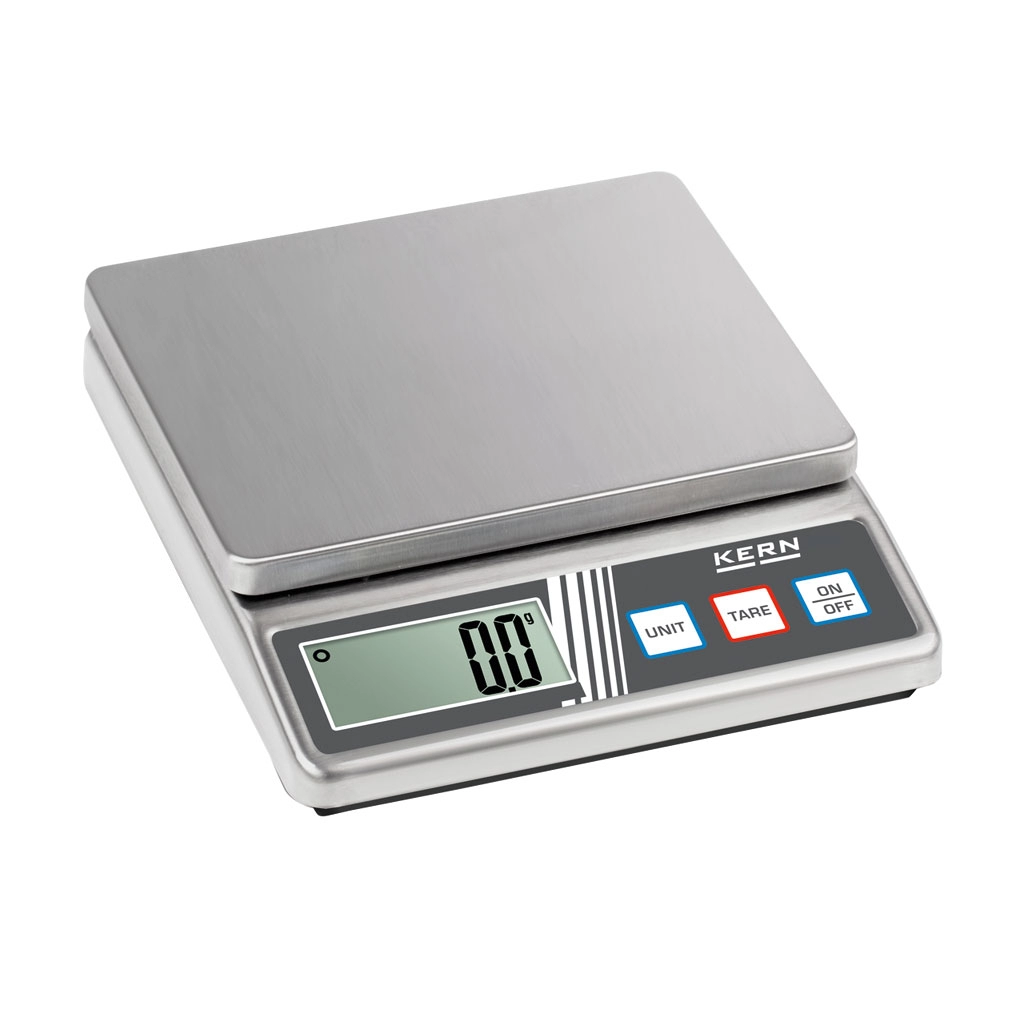
Den enklaste och säkraste metoden är att blanda 2K-produkter med en digitalvåg, där du väger upp bas (A) och härdare (B) i gram.
I den här guiden visar vi exakt hur du räknar – med exempel som passar våra vanligaste system.
2-komponentprodukter består av två delar:
A = bas
B = härdare
De ska blandas enligt ett specifikt förhållande i vikt, till exempel 67:33 eller 87:13. Siffrorna betyder hur stor andel av totalvikten som ska vara bas respektive härdare.
Det viktiga är att förstå att det alltid är gram/vikt som gäller, inte volym.
Här är typiska blandningsförhållanden för flera av våra produkter:
87:13 betyder att 87% av totalvikten ska vara bas (A) och 13% ska vara härdare (B).
A: 300 × 0,87 = 261 g
B: 300 × 0,13 = 39 g
Det är det här som är “den rena” metoden: du bestämmer totalvikten och räknar båda komponenterna. Nu vet du delarna …
Det här är supervanligt i verkligheten: du börjar hälla A, glömmer att räkna – och står där med en vikt.
Då räknar du B så här:
500 × 13 / 87 = 74,7 g B
Det här är den viktigaste formeln att kunna om man blandar “på känsla” i praktiken.
Det händer ofta att man har en liten mängd härdare kvar och vill använda upp den.
24 × 87 / 13 = 160,6 g A
Många av våra system är 67:33. Det kan ses som 2:1, alltså ungefär:
Dubbelt så mycket bas som härdare.
A: 200 g
B: 100 g
B: 22 g
Det är därför 67:33 upplevs så “förlåtande” att jobba med jämfört med exempelvis 87:13.
Polyuretanskum har det enklaste blandningsförhållandet, 1:1, alltså lika delar A och B.
För bästa precision och minst strul:
Ställ blandkärlet på vågen och nollställ (TARE).
Väg upp basen (A).
Väg upp härdaren (B) enligt rätt gram.
Rör om noggrant och skrapa kanter/botten.
Låt gärna färgen stå en stund om produkten kräver induktionstid (vissa epoxi/lacker gör det).
Tips: vänta alltid någon sekund efter varje “hällning” så att vågen stabiliserar sig innan du fortsätter.
Det vanligaste felet är att man blandar på volym (“ungefär lika mycket i koppen”). Det fungerar ibland med vissa produkter, men inte när man vill ha stabilt resultat och full kemisk härdning.
Ett annat vanligt misstag är att man blandar lite för lite härdare för att “det ska hinna räcka längre”. Det är precis tvärtom: fel ratio ger sämre härdning och sämre styrka.
Vill du ha extra kontroll: väg alltid upp och blanda lite mer än du tror du behöver, hellre än att göra flera små “chansblandningar”.
I 2-komponentsystem anges blandningsförhållandet ofta i vikt (gram), men ibland går det även att blanda i volym med en mixburk med skala. Det är dock inte samma sak – eftersom bas och härdare kan ha olika densitet.
Vissa produkter har samma vikt- och volymförhållande, vilket gör att de går att blanda direkt i en skalenlig mixburk.
Exempel: Karat / Dubbel UV
👉 Du kan alltså blanda i en mixburk med 3:1-skala utan att behöva väga.
Andra produkter har olika densitet mellan bas och härdare. Då stämmer inte volym och vikt överens, och du måste följa rätt metod.
Exempel: IJmopox ZF Primer
👉 ZF Primer kan alltså blandas i mixburk på 4:1-skala, men om du väger måste du följa 87:13.
Vissa produkter saknar angivet volymförhållande, eftersom volymen kan variera (t.ex. beroende på kulör/pigment). Då är våg det enda säkra.
Exempel: Double Coat (färg)
👉 För Double Coat ska du alltså alltid blanda på vikt, inte i volym.
Vill du blanda säkert och exakt rekommenderar vi:
Digital bordsvåg FOB 5K1S – Kern & Sohn (1 g till 5 kg)
Adapter FOB 5K1S (för nätdrift)
Arbetsskydd/stänkskydd till bordsvåg FOB 5K1S (transparent plast)
Colad Mixburkar med skalor (för volym-dosering)
Anza Färghink (bästa tråget för en bordsvåg och båtmålning)
Du väger upp bas (A) och härdare (B) i gram enligt blandningsförhållandet, t.ex. 67:33 eller 87:13. En digitalvåg är enklaste och säkraste metoden.
Det går ibland, men är inte att rekommendera. Du riskerar fel blandning och dålig härdning. För epoxi och lack är digitalvåg starkt rekommenderat. Endast vissa produkter kan blandas i volym med skalenlig mixburk.
För lite eller för mycket härdare kan ge klibbig yta, sämre styrka, sämre kemikaliebeständighet och i värsta fall total ommålning.
67:33 kan ses som 2:1 (dubbelt så mycket bas som härdare), vilket är lätt att räkna. 87:13 kräver mer exakt uträkning och blir svårare utan våg.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Att sammanfoga däck/överbyggnad med skrovet är en av de mest kritiska limningarna på en båt. Fogen ska både vara stark, tät och flexibel, samtidigt som den ska klara vibrationer, rörelser och långvarig belastning i marin miljö.
I denna guide går vi igenom en beprövad metod för att montera däck och överbyggnad mot skrov med antingen:
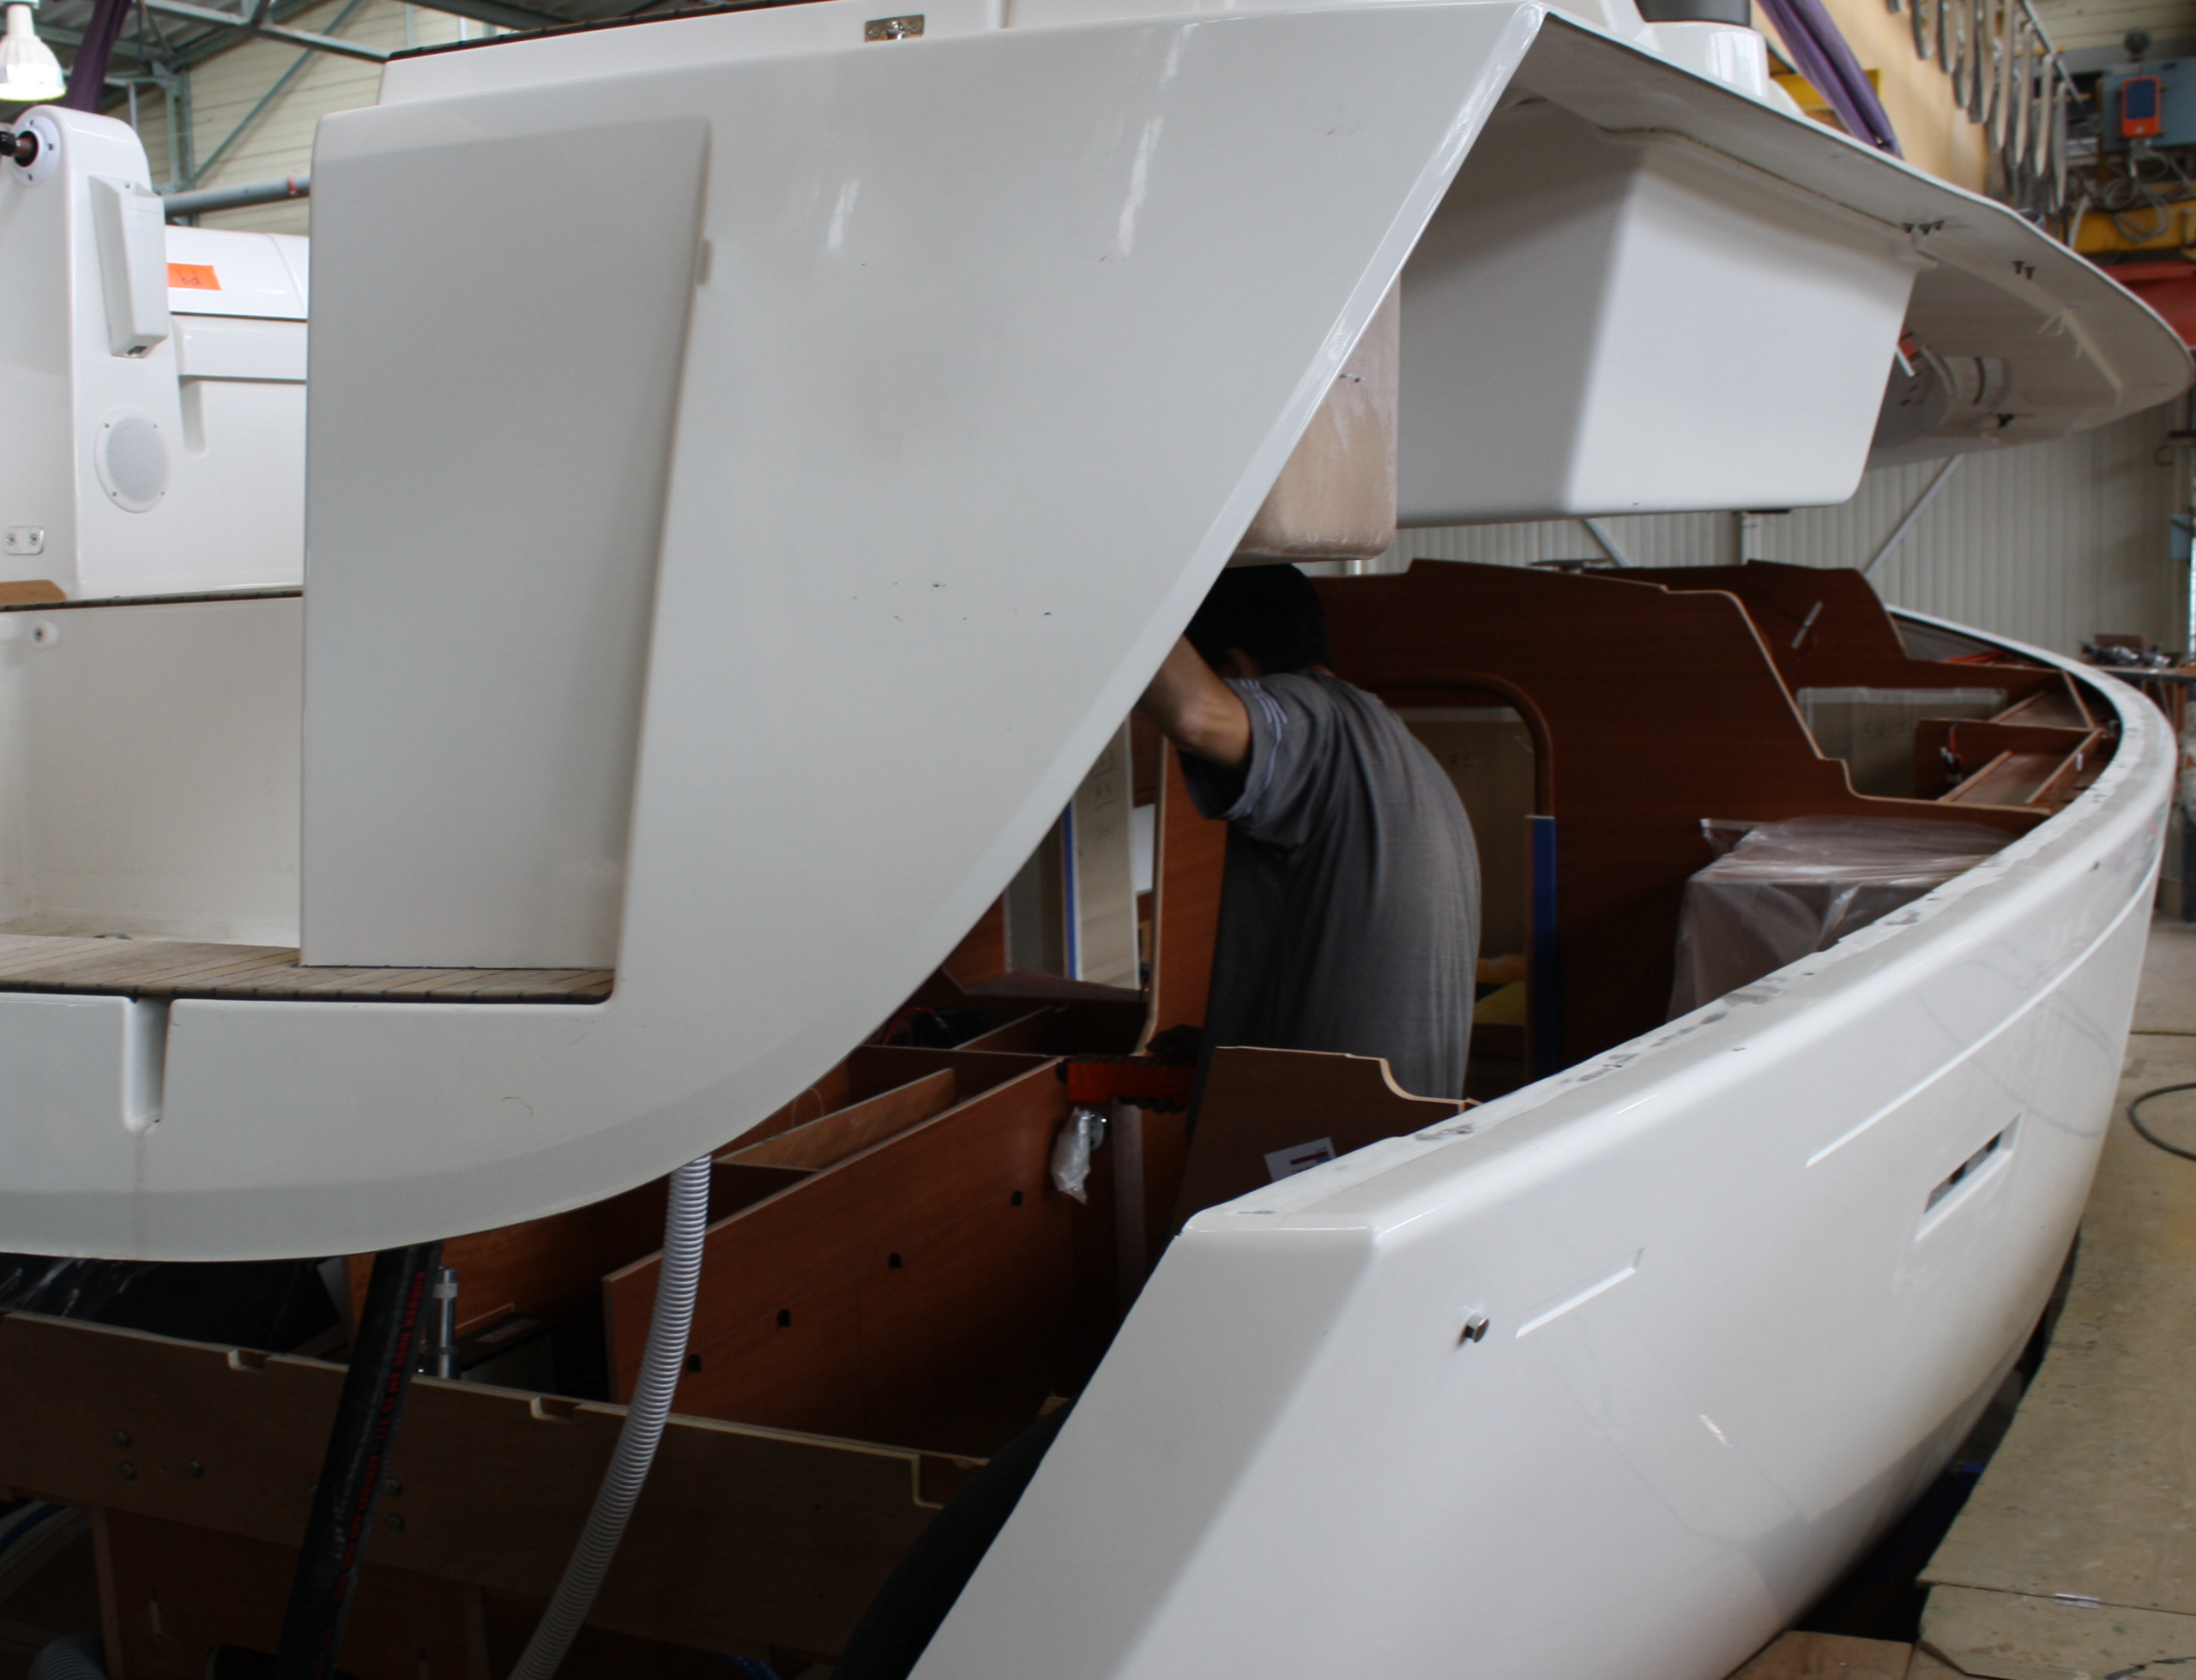
En däck–skrov-fog innebär en mycket lång limsträcka runt hela båten. Det gör att du måste planera monteringen så att du hinner arbeta kontrollerat hela vägen.
Tänk igenom innan du börjar:
Om båten tidigare varit ihopmonterad behöver du:
Jobba metodiskt och dokumentera gärna med bilder.
För att få en stark limfog måste du komma ned till friska, rena ytor.
Lämna aldrig kvar “smet” av gammalt lim – det blir ett svagt skikt i systemet.
Målet är att skapa rätt “mekanisk förankring” för limmet.
Rekommenderade slipningar:
Om du blottar metall ska den grundas med flera lager IJmopox ZF Primer. Detta är extra viktigt för att undvika korrosion i fogområdet.
När allt är slipat ska ytorna rengöras ordentligt.
👉 Efter avfettning: rör inte ytorna med bara händer.
Innan du ens börjar maskera eller lägga lim ska du provpassa så att du vet att allt går ihop utan stress.
Om det finns ojämnheter:
Maskera för att få en ren kant och rätt fogbredd.
Båda systemen fungerar – men de har olika “spelregler”.
Välj detta när:
Krav: epoxi behöver minst ca 15°C under ca 15 timmar för att härda korrekt.
Välj detta när:
Tips: håll tuberna varma i en hink med varmt vatten så blir limmet mycket lättare att jobba med.
För mer bakgrund kring materialval och metod vid elastisk tätning/limning, se även Fogmassa – metod för tätning och flexibel sammanfogning.
En äldre metod som var vanlig förr var att lägga ett yttre och ett inre butylband, och därefter fylla mellanrummet med polyuretanlim. Butylbandet fungerade då som en effektiv tätning och hjälpte samtidigt till att “hålla inne” limmet under montage.
Nackdelen med metoden är att man i praktiken ofta förlitade sig mer på skruvförbandet som höll samman skrov och överbyggnad, medan limmet fick en mer sekundär roll.
Med modern limteknik bygger man i stället sammanfogningen så att limfogen står för den långsiktiga styrkan, eftersom skruv och mekaniska infästningar inte alltid är att lita på över tid (rörelser, vibrationer, korrosion, materialutmattning).
Här är momentet där planering och bemanning gör skillnad. Brukstiden är mindre än en timme så räkna med att fler händer applicerar mer lim snabbare.
👉 Vid 2K epoxi: blanda inte allt på en gång. Arbeta i satser.
När limmet ligger på:
Dra fast gradvis och jämnt, så att däcket pressas ned utan att “vicka”.
Detta är en klassiker som ger enorm skillnad i slutresultat.
Då får du en ren fogkant utan sönderdrag.
När fogen satt sig:
Eventuella småluckor kan efterfyllas.
Beroende på konstruktion och synlighet kan du:
Om området ska målas/ytbehandlas:
👉 Ska du limma däck/överbyggnad mot skrov och vill ha rätt system från början?
Välj lim utifrån arbetsmiljö och temperatur:
👉 För övergripande metodik om materialval, elastiska lim och marinfogning, se också Marina fogmassor och lim – polyuretan, MS-polymer och nåtmassa för båtbruk. Artikeln guidar dig rätt mellan olika typer av marin fog och lim – och vill du se alla produkter samlade kan du även gå till Fogmassa – metod för tätning och flexibel sammanfogning.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Att montera (eller återmontera) en köl är ett av de mest kritiska jobben på en segelbåt. Det handlar både om säkerhet och om att få en tät, stark och korrekt riktad köl utan spänningar. Nedan går vi igenom en beprövad metod – från demontering till tätning och ytbehandling.
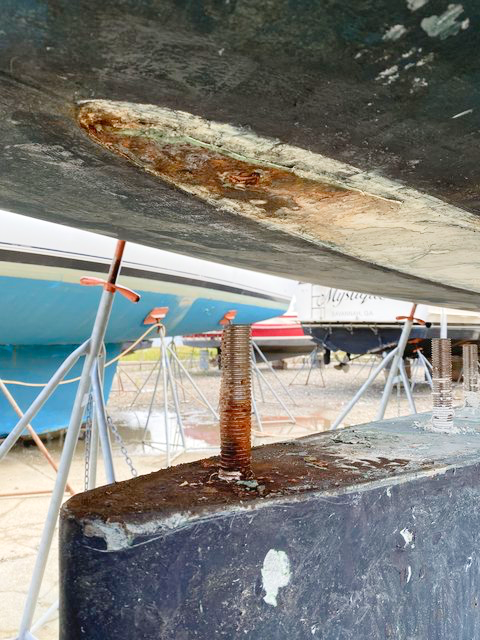
Börja med att ta bort den gamla kölen.
Det brukar ta någon timme att få loss kölen från skrovet, beroende på hur hårt den sitter och vilket material som använts tidigare.
När kölen är loss:
För att limmet ska få maximal vidhäftning måste ytorna slipas korrekt:
IJmopox ZF Primer är viktig här – den säkrar vidhäftning och korrosionsskydd om du råkat komma ner på metall.
När slipningen är klar:
Detta steg är avgörande. Slipdamm, silikon och fett förstör vidhäftning.
Om den gamla kölen passade bra mot skrovet kan du vara trygg i att den normalt passar igen.
Men vid ny köl är provpassning helt avgörande.
Eftersom kölen är lång/djup innebär en liten avvikelse vid anläggningsytan en stor avvikelse längre ner. Exempel:
Ett bra sätt att säkerställa att kölen inte hamnar snett är:
Då ser du direkt om kölen kommer bli rak eller sned.
Om den inte passar:
När allt passar och ytorna är slipade + rengjorda:
Viktigt:
Till en segelbåt runt 36 fot behövs ungefär:
Variobond Flex är oftast det mest ekonomiska alternativet, men är 2K, vilket betyder:
Epoxi kräver dessutom härdklimat:
3M 5200 (1K) kan däremot användas utomhus och härdar i kyla – men:
Tumregel:
Här beror metoden på hur båten står:
Applicera rikligt med lim i anläggningsytan innan sammanfogning.
När kölen är på plats:
För att undvika att muttrarna skär:
Gå ut så snart som möjligt efter åtdragning och:
Detta ger skarpa kanter och sparar mycket efterarbete.
Om du inte redan spacklat skarven:
Därefter:
Avsluta med:
👉 För övergripande metodik om materialval, elastiska lim och marinfogning, se också Marina fogmassor och lim – polyuretan, MS-polymer och nåtmassa för båtbruk. Artikeln guidar dig rätt mellan olika typer av marin fog och lim – och vill du se alla produkter samlade kan du även gå till Fogmassa – metod för tätning och flexibel sammanfogning.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar
Att limma trä eller glasfiberlaminat för marina applikationer ställer höga krav på både material och teknik. Vanliga trälim räcker inte när konstruktionen ska tåla fukt, temperaturväxlingar och mekanisk belastning. Här kommer epoxilim in som en avgörande lösning. Variobond Tixotrop Epoxilim är ett av de starkaste limmen på marknaden och särskilt utvecklat för båtbyggen och avancerade träkonstruktioner. I den här artikeln går vi igenom varför just detta 2-komponent båtlim är det bästa valet, hur det används, och vilka material som fungerar bäst i kombination med det.
Variobond är ett tvåkomponent epoxilim med unika tixotropa egenskaper. Det innebär att limmet är extremt tjockt och helt droppfritt, vilket gör det enkelt att applicera även på vertikala ytor och i svåra fogar. Konsistensen kan liknas vid tjock majonnäs, och just denna egenskap gör det till ett perfekt konstruktionslim vid båtbyggen där precision och hållfasthet är avgörande och där du behöver ett lim som har mycket goda fyllande och uppbyggande egenskaper.
Till skillnad från många andra limtyper är Variobond:
Mångsidig – kan användas både som båtlim för montering och för att bygga upp hålkälsfogar.
Fri från krympning – konstruktionen förblir stabil över tid.
Hård och stark – epoxilim är känt för att bibehålla sin styrka även efter många år i marina miljöer.
Epoxilim som Variobond är ett av de mest pålitliga limmen för trä. Det erbjuder suverän vidhäftning på massivt trä och träfiberskivor som MDF. Eftersom det inte påverkas negativt av fukt är det ett utmärkt val för marina konstruktioner där hållbarheten sätts på prov.
Ytterligare fördelar är:
Detta gör Variobond till ett flexibelt alternativ för både renovering och nybyggnation.
Ett starkt lim är bara så bra som det material det används tillsammans med. För lång livslängd på träkonstruktioner i båtbyggen gäller följande:
Att göra rätt materialval från början säkerställer att epoxilimmets styrka kommer till sin rätt.
Det som gör Variobond extra intressant för båtbyggare och hantverkare är dess breda användningsområde.
För att få bästa möjliga resultat när du använder Variobond Tixotrop Epoxilim är det viktigt att följa en korrekt arbetsgång.
Genom att följa denna arbetsbeskrivning säkerställs en stark, hållbar och långlivad fog.
Att limma trä för båtbyggen och andra marina konstruktioner kräver mer än ett vanligt trälim. Variobond Tixotrop Epoxilim erbjuder en kombination av styrka, droppfri applicering och långsiktig hållbarhet som få andra lim kan mäta sig med. Med rätt materialval – som solitt mahogny eller marinplywood – och noggrann arbetsgång är det möjligt att bygga konstruktioner som står emot både tid och tuffa miljöer.
Oavsett om du ska montera trä, bygga upp hålkälsfogar eller sammanfoga laminat och gelcoat, är Variobond ett tryggt val. För mer flexibla applikationer finns dessutom Variobond Flex som breddar användningsområdet ytterligare.
För den som söker ett pålitligt båtlim som fungerar på allt från trä till glasfiber är Variobond helt enkelt det självklara alternativet. Epoxilim används i flera steg av konstruktion och reparation, där rätt metod och limtyp avgör slutresultatets hållbarhet. Se hela kategorin 2K lim för limning, hålfyllning och strukturell sammanfogning och jämför användningsområden för olika epoxibaserade limsystem.
Videon visar hur en hålkälsfog byggs med tixotropt epoxilim. Metoden används för att skapa en stark, jämn och tät övergång mellan två ytor, exempelvis vid sammanfogning av skott, durkar eller förstärkningar. En korrekt utförd hålkälsfog förbättrar både hållfasthet och vidhäftning för efterföljande laminering.
Variobond är ett mycket tjockt lim och är superstarkt trots att produkten inte innehåller hackad glasfiber.
Det finns lim som innehåller hackad glasfiber, ofta polyesterbaserade glasfiberspackel som IJmobond VV. Nackdelen med polyesterbaserade lim och spackel är att de har högre tendens till att krympa, spricka och bli mjuka och sugande över tid.
Ett bra exempel för användning av Variobond är för att montera ihop ett roder som tagits isär för att repareras. Se bild nedan.
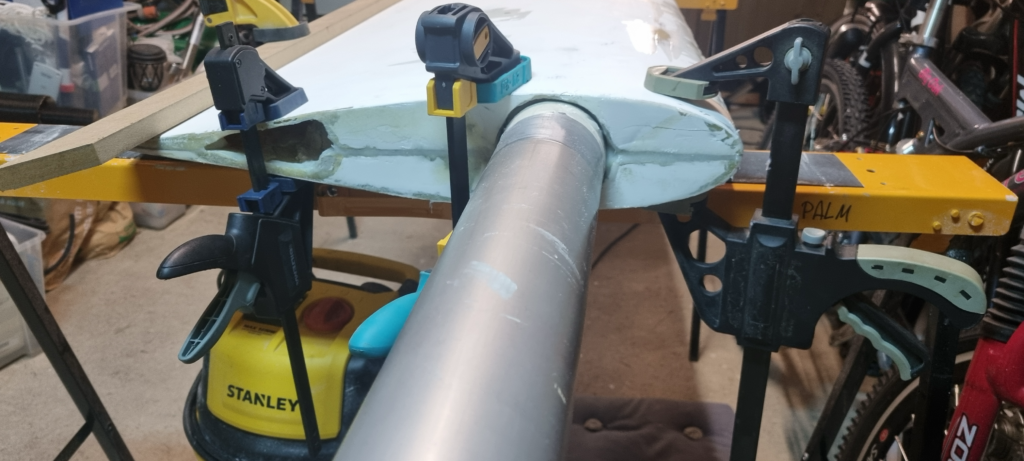


Instruktionsfilmen visar hur tixotropt epoxilim blandas och appliceras vid limning och hålfyllning. Fokus ligger på metod, konsistens och arbetsteknik vid sammanfogning av material med ojämn passform, där limmet samtidigt fungerar som strukturellt fyllmedel.
Videon demonstrerar användning av semi-flexibelt epoxilim vid sammanfogning av konstruktioner som utsätts för rörelse eller belastning. Metoden används där viss flexibilitet krävs i kombination med hög styrka, exempelvis vid montering av större komponenter i båt.
Instruktionsfilmen visar hur tubförpackat epoxilim appliceras vid mindre reparationer och montering i trä, exempelvis mahogny. Metoden är anpassad för precisionsarbete där kontrollerad applicering och god fyllnadsförmåga är avgörande.
Skriven av:
Karl-Oscar Hedberg
Specialist på epoxi, polyester och marina ytbehandlingar